Запълване на панелни фуги

Как са запълнени панелните фуги е болна тема напоследък. Затова сега в Сандъците – Sandacite ще Ви покажем как това се е правело, когато блоковете са се строели.
Запълване на панелни фуги

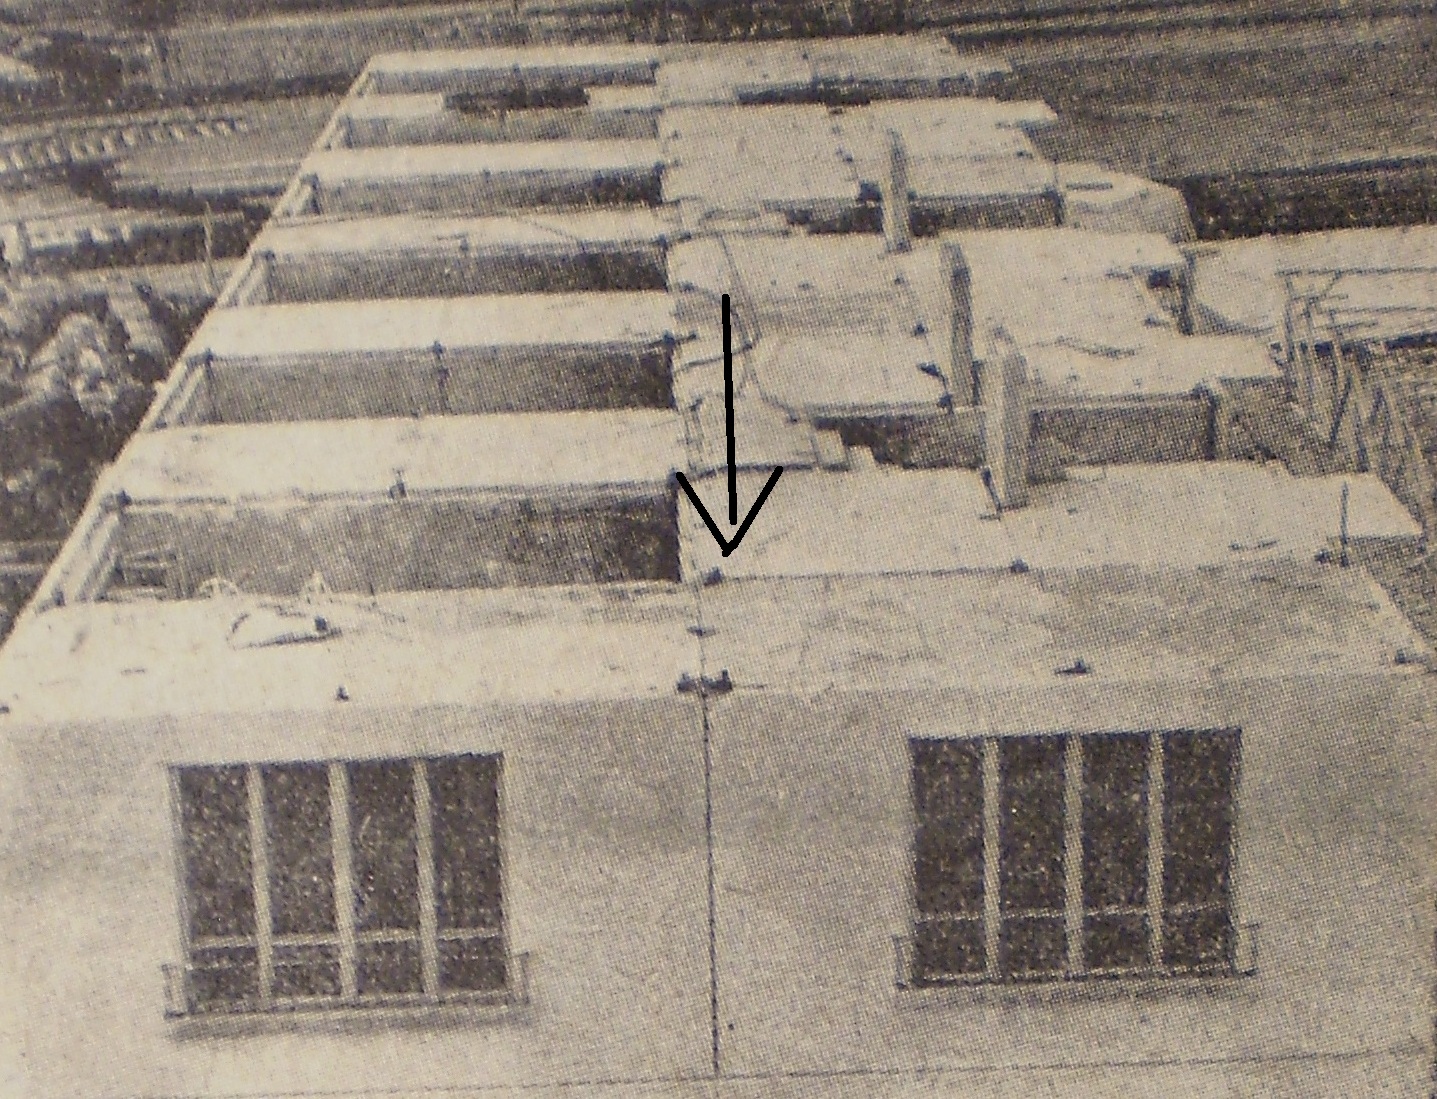
Откъде започва проблемът? Добре е известно, че при свързване на отделните панели в местата на допирането им се образуват празнини, наречени фуги (горната снимка).

Тези фуги, запълнени с циментов разтвор или филцов бетон, имат важно и изключително значение и с оглед правилната експлоатация устойчивост и дълговечност на сградата трябва да отговарят на определени условия и изисквания:

  • да поемат хоризонталните и вертикалните натоварвания, както и натоварванията, породени от температурни промени, съсъхване и пълзене на бетона, неравномерни слягания на основите и др., като поемат и по­несат без поддаване породените статически усилия, осигурявайки по този начин съвместната пространствена работа на свързаните панели и пълна монолитност на конструкцията;
  • да бъдат изпълнени от материали и по начин, който да осигурява пълната хидро-, звуко- и термична изолация, намалявайки до минимум или отстранявайки напълно топлинните мостове;
  • да имат просто и леко устройство и изпълнение, предпоставка за бързина и високо качество.

Един съществен въпрос, който се поставя при проектиране и изпъл­нение както на вертикалните, така и на хоризонталните фуги, е въпросът за тяхното уплътняване, за предпазване от действието и влиянието на дъждовете. Винаги е възможно появяване на пукнатини във фугите – било от неизбежни деформации при температурни промени или неравномерни слягания, било от недостатъчно сцепление между стария бетон на пане­лите и прясно излетия разтвор, било при употреба на силно водопрони­цаеми материали като леки бетони и т. н. При коси дъждове, придру­жени със силен вятър, дъждовната вода навлиза в образуваните пукна­тини, като започва и постепенно увеличава своята разрушителна работа, навлизайки навътре във фугите. През зимата последователните замръзвания и размръзвания увеличават размерите на фугите, с което се увеличава действието на атмосферните води. Това нарушава санитарно-хигиенните условия и. дълготрайността на сградите. За избягването му в най-общи линии се налага:

  • от външна страна фугите да се оформят като водобран, т. е. с улей за безопасно оттичане на дъждовните води;
  • фугите  да притежават известна минимална еластичност, която да позволява определени деформации вследствие температурни колебания, неравномерни слягания и други под. неизбежни натоварвания. За по­стигане на това фугите се запълват от външната страна херметически с еластичен материал, който да запазва качествата си, а от вътрешната страна — бетон, който може да поема определени деформации, без да се разрушава. Този начин на изпълнение се прилага, разбира се, само при носещи стенни панели.

Тези изисквания обаче далеч не решават въпроса с уплътняване на фугите. Нещо повече – по времето на масовия строеж на панелни блокове въпросът със запълването на фугитевсе още не е решен напълно както в чужбина, така и у нас.
Запълване на панелни фуги zapalvane na panelni fugi

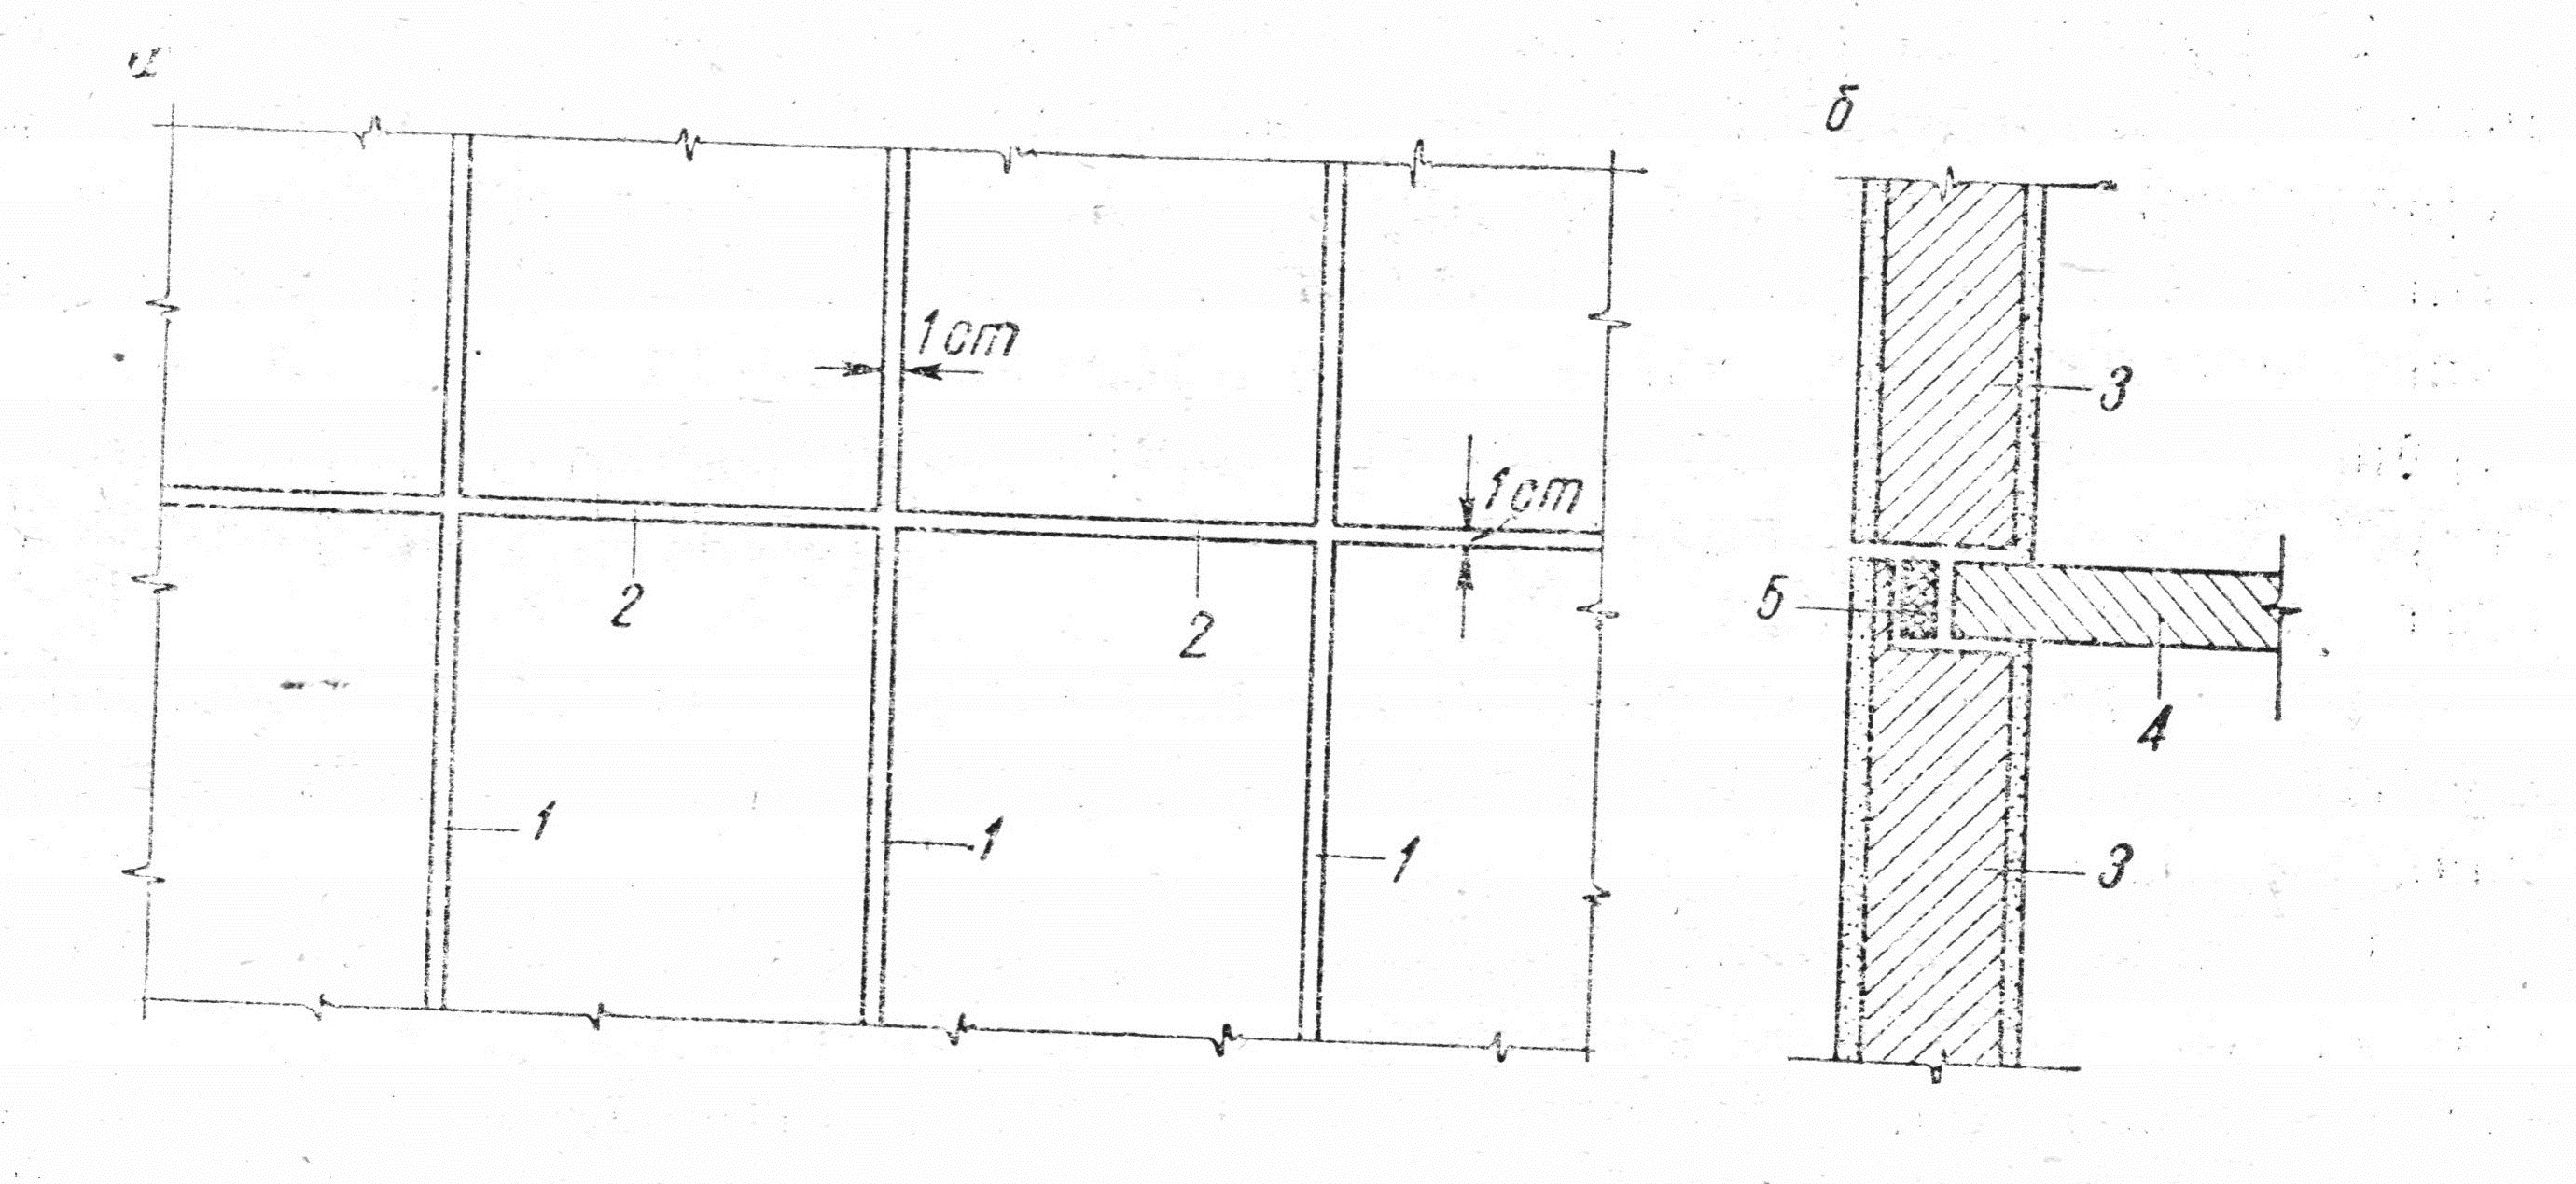
Фиг. 1. Фуги: а — изглед ; б — напречен разрез; 1 — вертикални фуги; 2 — хоризонтални фуги; 3 — външни стенни панели; 4 — подов панел; 5 — изолация

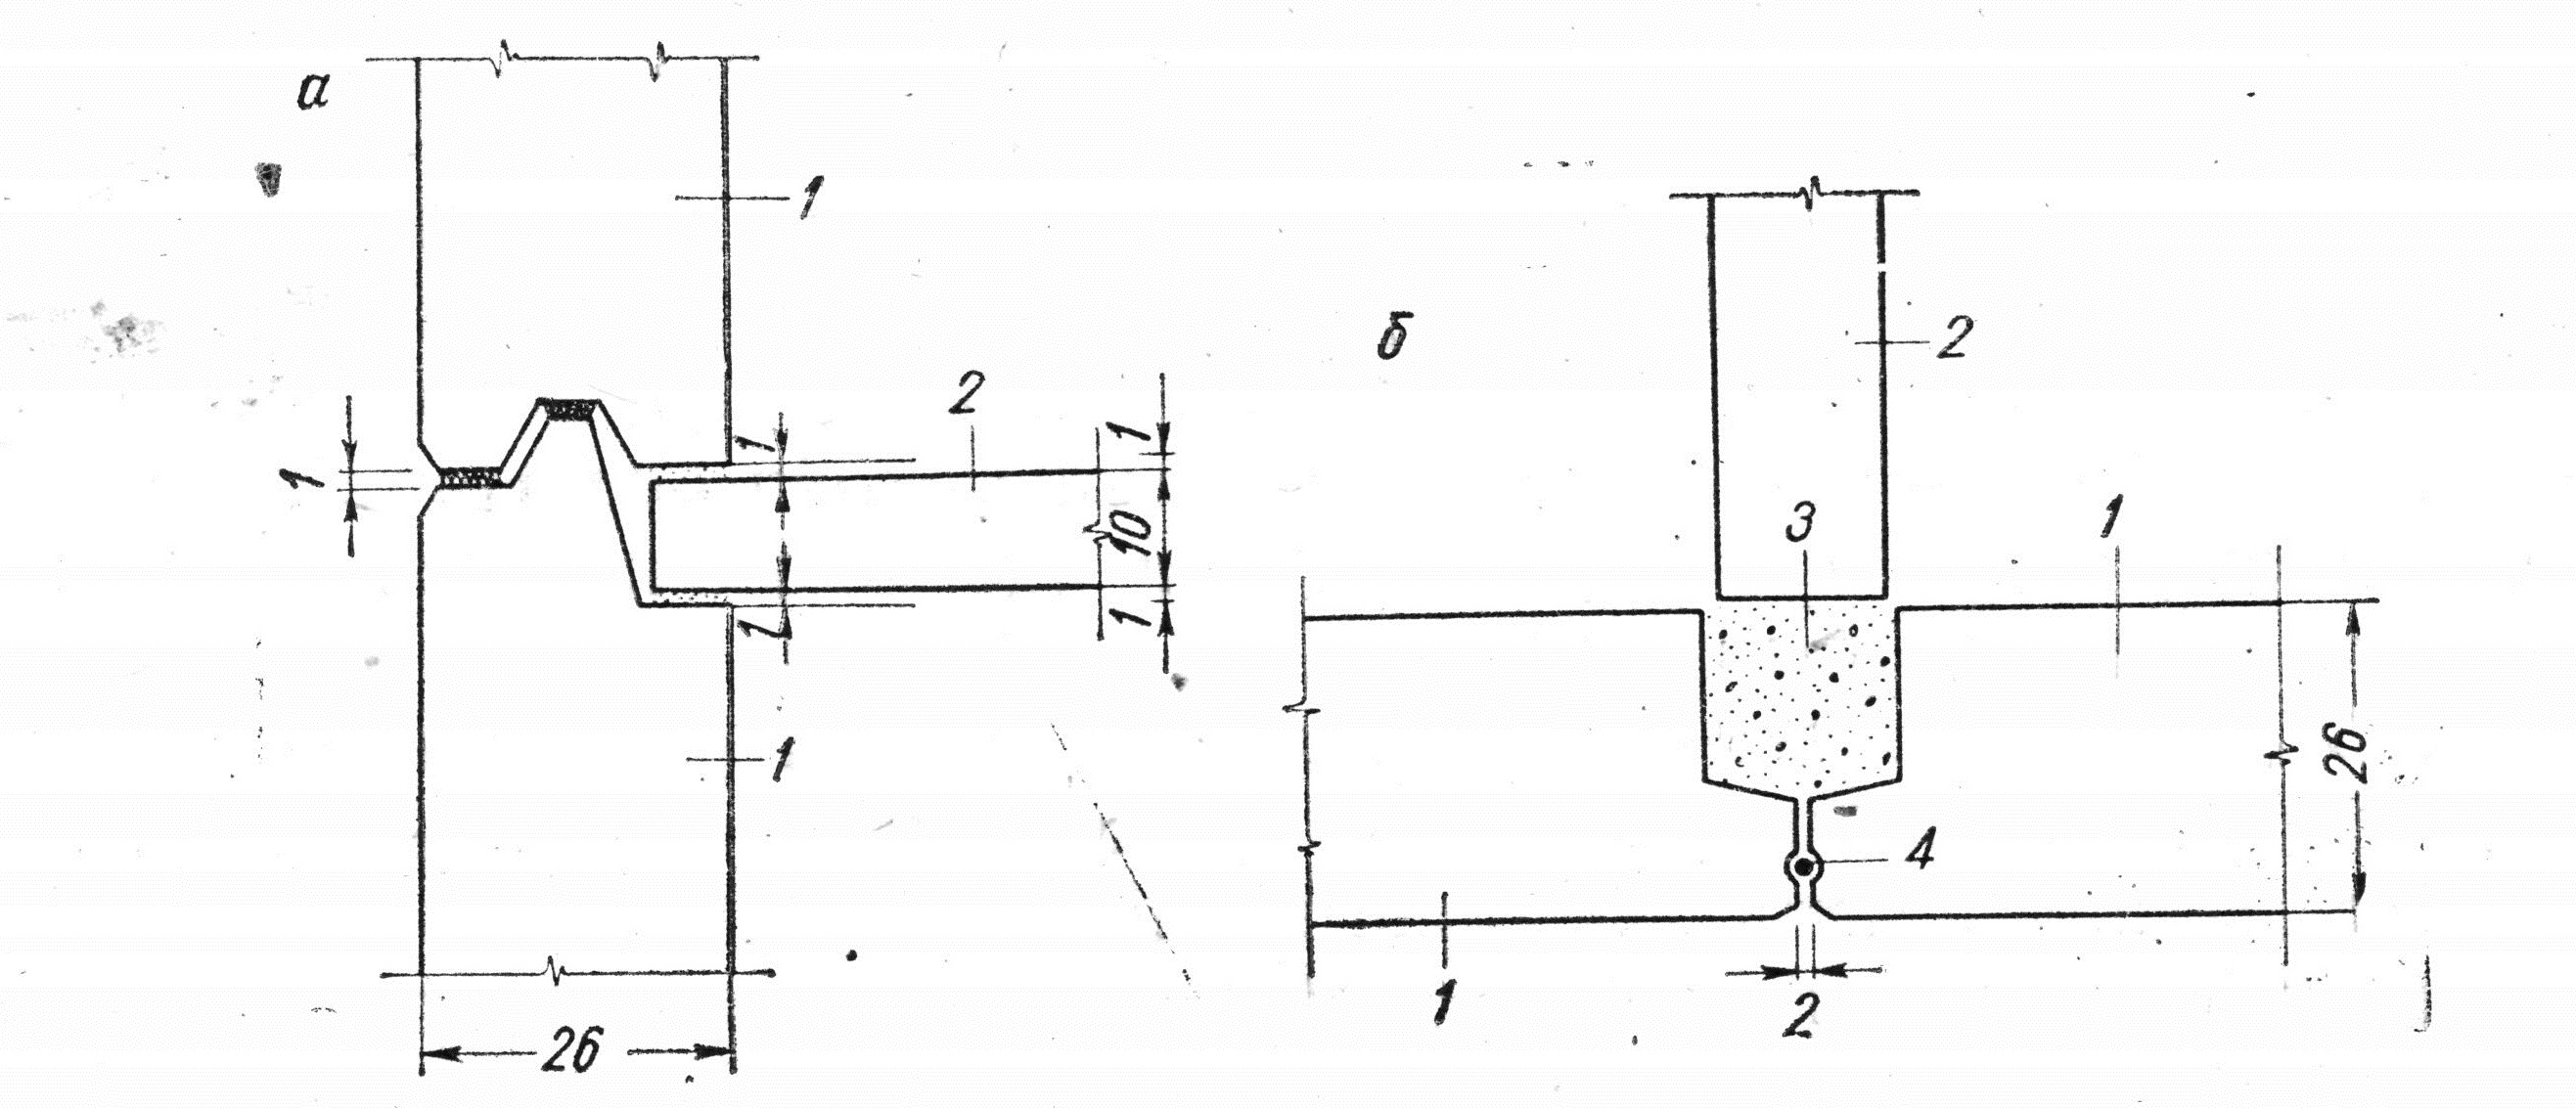
Съгласно разработената още през 1963 г. българска номенклатура за едропанелно строителство Бс-2-63 хоризонталните съединения на всички стенни панели се извършват чрез т. нар. плоска фуга (фиг. 1 б), при която липсва сигурно противодъждовна преграда, а уплътняването се постига само с циметов разтвор. Със следващата номенклатура Бс-2-64 са въведени подобрения, които дават благоприятно отражение върху изпълнението и уплътняването на фугите. Съгласно тази номенкла­тура в местата, където няма балкони, има предпазен зъб с височина 5 cm (фиг. 2). Оформянето и изпълнението на вертикалната колонка между външните стенни панели и вътрешния панел се армира и замонолитва с керамзитобетон марка 100. Уплътняването се постига чрез уплътнително гумено въже или еластични китове, като гуменото въже се оказва по-пршодно и по-резултатно при хоризонталните съединения, а уплътнителните китове — при вертикалните фуги.
Запълване на панелни фуги zapalvane na panelni fugi

Фиг. 2. Уплътняване на фугите в жилищни сгради по номенклатура Бс-2-64:

а: 1 — външни стенни елементи със зъб; 2 — подов елемент;
б: 1 — външни стенни елементи; 2 — вътрешен стенен елемент; 3 — керамзитобетон М 100 за замонолитване; 4 — въже от пореста гума

Заедно с изискванията относно изпълнението на фугитесъществуват и изисквания за изпълнението на връзките на панелите:

  •  да имат необходимата якост за поемане и пренасяне на макси­малните товари;
  • да имат просто устройство и изпълнение;
  • при минимален брой типове и подходящо разположение в пане­лите една връзка да съединява максимален брой елементи в рамките на допустимите отклонения и неточности;
  • да бъдат предпазени от корозия.

С оглед посоката на фугите в сградата различаваме:

Хоризонтални фуги (фиг. 3). Образуват се между долния и гор­ния край на стенните панели, от една страна, и подовите панели, от друга, като свързването на стенните панели една над друга по вертикалата се извършва посредством прилежащите подови панели. Запълва­нето на фугата се извършва с циментов разтвор, който най-добре отго­варя на посочените по-горе изисквания. Марката на разтвора се приема обикновено по-висока от тези на носещите панели, като по този начин фугите, чиято дебелина достига до 3—4 cm, не понижава носещата спо­собност на свързаните панели. Оформяването на фугата се извършва по следния начин: след монтиране на долния стенен панел върху него се разстила циментов разтвор на тънък слой от 1—2 cm, като се изравнява с мастар. Поради големия натиск от монтирания горен панел една част от разтвора навлиза и изпълва грапавините между допрените повърхности .на горния й долния панел, а друга част от него се изтласква навън. По-добро уплътняване на разтвор във фугата се получава, като се по­ставят дървени летви, по-тънки с 4—5 mm от фугата, които не позво­ляват страничното изтичане на разтвора. След монтажа фугите се обработват с циментов разтвор, като по този начин се получава достатъчно водонепропускливост. Допълнително подобрение в тази посока се полу­чава при обработване на външната страна на фугата като водобран, За избягване на топлинните мостове и подобряване топлоизолацията се до­ставя въже от пореста гума с диаметър 2,5—3 cm.

Хоризонталните фуги при едропанелните сгради имат обикновено де­белина 1 cm за външните и 1,5 cm за вътрешните. С оглед естетиката на сградата външните хоризонтални фуги трябва да представля­ват прави непрекъснати и успоредни линии.
Запълване на панелни фуги zapalvane na panelni fugi

Фиг. 3. Хоризонтални фуги: а — фуга между външни напречни стенни панели ; б — фуга между подови панели
Вертикални фуги. Образуват се при съединяване на външните или вътрешните стенни панели. Изпълнението на тези фуги, по-специално на външните вертикални фуги, трябва да се извършва така, че осигурявайки пълна херметизация на сградата, фугата да бъде достатъчно еластична, за да може да следва в определени и допустими граници неизбежните деформации от температурни колебания, неравномерни слягания и др. От направените в Научноизследователския строителен институт (НИСИ) опити е установено, че носимостта на хоризонталните фуги зависи от сцеплението между циментовия разтвор по фугите и бетона на панелите, като появата на пукнатини по фугите съвпада с нарушението на сцеплението между циментовия разтвор и бетона. Подобрение в това отношение се постига, макар и не в същата степен, с повишение на марката на цимента, а така също и при из­ползуването на карамзитобетон вместо обикновения бетон за направа на панелите. Повишаване на съпротивителната способност на хори­зонталните фуги чрез подобряване на сцеплението между циментовия разтвор и бетона на панелите ще подобри общата устойчивост на едро­панелните сгради срещу земетръсните сили — обстоятелство, което до­бива смисъл и значение при високоетажните жилищни сгради. Допълни­телно повишение носимостта на хоризонталните фуги се получава, ако краищата на панелите около фугите предварително се почистят много добре от евентуални замърсявания и се поливат с вода при направа на са­мите фуги.

При свързване на външни стенни панели с вътрешния стенен панел фугата се образува от профилираните вертикални страници на външните панели, като вътрешната й част се изпълва с бетон, а външната — с циментов разтвор. Във вътрешната част се срещат на четири места по височината на фугата връзките на панелите, изпълнени от бетонна сто­мана с диаметър 10 mm във вид на примки, които по време на монтажа се заваряват и между тях се вмъква един вертикален прът от студено прищипната стомана, след което се извършва замонолитването на фугата чрез заливането й с бетон. Доброто трамбоване и уплътняване на изле­тия бетон, както и допълнителната обработка с циментов разтвор от външната страна осигуряват много добра водонепроницаемост на фугата. С това обаче въпросът с топлинната изолация остава открит и не на­пълно разрешен, тъй като както бетонът, така и разтворът представляват, силно топлопроводен материал.

От други опити, правени предимно в бившия СССР, е установено, че температурата по външната страна на ъглите между вън­шните и подовите панели и в ъглите между външните и вътрешните стенни панели е много по-висока, отколкото температурата по вътрешната повърхнина на самите стенни панели. Ето защо загубите на топлина в ъглите е сравнително по-голяма, поради което се създават и условия за кондензация и замразяване на водата с всичките им вредни последствия. Чувствително подобрение се постига в това отношение чрез допълни­телна изолация със стиропор при дебелина 2 cm, поставен след мон­тажа на панелите по време на довършителните работи, а така също и при частично навлизане на вътрешния стенен панел във вертикалните фуги. Това обстоятелство улеснява предаването на част от топлината на вът­решния панел в мястото на съединението.

Свързването на вътрешните стенни панели се извършва,, като в примкообразните връзки се вмъква вертикален стоманен прът, а образуваната колонка между панелите се запълва плътно с бетон, трамбован ръчно или чрез вибратори. Вертикалните фуги, изпълнени обикно­вено с дебелина до 2 cm, с оглед естетиката и външното оформление на сградатар трябва да представляват вертикални непрекъснати линии по цялата етажна височина.


Литература:

Вълев, Вълю. Технология на строителното производство. София, Техника, 1964.

Гочев, Александър. Технология на строителното производство. София, Техника, 1960.

Славков, Христо, Антон Николов. Индустриализирано строителство. София, Техника, 1966.

Как панелите стигат до блоковете? (ВИДЕО)

От Сандъците – Sandacite решихме да  ви запознаем как пристигат панелите до блоковете.

Как панелите стигат до блоковете (ВИДЕО)

В последните няколко години из родния Интернет се изписа доволно много по историята и донякъде технологията на панелното строителство. Този немалък информационен поток беше предизвикан от няколко различни фактора, които не му е времето да обсъждаме сега. По-важното в случая е, че дори по-младите представители на културната българска общественост (родени след телоса на националното ни едропанелно грядуще) разбра, че панелите първоначално се произвеждат в домостроителните комбинати, извозват се до строителните площадки и едва тогава биват монтирани от бригадата. Това, което продължава да не се разказва обаче, е, че самият превоз на тези уж груби строителни материали е всъщност много деликатно дело! Необходими са твърде внимателни действия, та готовите панели от Земляне или Момчилград да пристигнат невредими до своите бъдещи блокове. 

Това е и задачата на днешната публикация в Сандъците – Sandacite – да разкрие начина, по който панелите стигат до блоковете.

Производствените процеси по монтиране на строителните конструкции може да се разделят на три групи: 1) транспортиране и складиране на елементите на конструкциите; 2) подготвителни процеси; 3) основен монтажен процес.

Транспортиране и складиране

При транспортиране на строителните конструкции възникват редица въпроси —за якостта на бетона, за предотвратяване на остатъчни деформации в елементите, за транспортното положение на елементите, за укрепяването на елементите в транспортното средство, за степента на разчленяване на конструкциите, за подбора на транспортното средство и др.

Обикновено  на мястото на строителната конструкция се образува т.н. приобектов склад – това е място непосредствено до строежа, в което се (при строги правила!) се складират докараните нови строителни елементи. В някои случаиприобектовият склад може и да не съществува – тях ще разгледаме по-надолу.

Необходимата якост на бетона на елементите при транспортиране, т. е. транспортната якост (RT) в кг/см2, зависи от вида и предназначе­нието на елемента, статическата схема на транспортното му положение, вида на транспортното средство, състоянието на пътя и начина на монтаж (със или без приобектов склад). По-стройните елементи и елементите, транспортното положение на които е различно от експлоатационното, изискват по-голяма транспортна якост.

При автомобилния и тракторния транспорт поради по-голямото ди­намично въздействие, са нужни по-високи транспортни якости, отколкото при релсовия. При лошо състояние на пътищата транспортните якости трябва да се увеличават независимо от това, че скоростите на движение се намаляват. При монтаж от колела транспортните якости са най-високи и трябва да са равни на монтажните.

Транспортното положение на елементите и конструкциите трябва да бъде по възможност същото като експлоатационното. В противен случай се търси такава статическа схема на транспортното положение, при която те ще бъдат най-устойчиви.

Общо взето, елементите и строителните конструкции се транспор­тират в хоризонтално и вертикално положение. Елементите за подовите и покривните конструкции трябва да се товарят на транспортните сред­ства най-много в четири вертикални реда, за колоните и гредите — в два, и за ригелите — в един ред. (Ригел – това е строителна част, която обикновено представлява стоманена греда с Г-образен профил, който стои на върха на подпорна колона и на който се поставят и закрепват напречните греди на конструкцията). Всички елементи, транспортирани в хоризон­тално и вертикално положение, трябва да бъдат подпрени като греда на две подпори със или без конзоли. Подпирането се извършва с еднакви по размери трупчета, поставяни напречно на дългата ос на елемента, точно едно над друго. Конзолите, образувани при подпирането, могат да бъдат не по-големи от 1/10 от дължината на елемента.

Строителен транспорт Stroitelen transport

Фиг. 1. Подпиране и укрепяване на елементи при транспортиране в хоризонтално положение а — надлъжно укрепяване; 6 — напречно укрепяване; 1 — елементи; 2— подложни бичмета; 3 — обтяжки за надлъжно укрепяване; 4 — опори за странично укрепяване

Всички елементи с дължина до 6 м може да се извозват в хори­зонтално положение с платформени транспортни средства — вагонетки. Транспортираните в хоризонтално положение елементи трябва да се укрепяват, когато превозването им ще се извършва на дълго разстояние с по-големи скорости и когато елементите са натоварени на няколко реда. В такива случаи укрепяването се извършва надлъжно само на най-горния ред елементи и вертикално в четири точки — по две срещуположно за всички редове (фиг. 1). Превозваните във вертикално положение еле­менти трябва да се укрепяват, за да се предотвратят обръщането и по­вреждането им. Средствата и начините на укрепяване зависят от вида на елементите и транспортните средства (фиг. 2).

Строителен транспорт Stroitelen transport

Фиг. 2. Подпиране и укрепяване на елементи и конструкции при транспортиране във вертикално положение: а — на ригели; б — на ферми; 1 — ритли; 2 — стоманена рамка; 3 — укрепяваща греда; 4 — трупчета; 5 — винтове; 6 — болт; 7 — стоманобетонна ферма; 8 — стоманена ферма

Всички елементи с дължина до 6 м и повече може да се извозват в хоризонтално положение с платформени транспортни средства – камиони, ремаркета, вагонетки, а до 8 м — с вагони. За превозването на елементи с по-голяма дължина в хоризонтално и вертикално положение се изпол­зват специални едноосни и двуосни ремаркета и вагони с различна то­вароподемност. Стенните и подовите панели с размери на стая се транс­портират със специални ремаркета-панеловози.

Eто и видеоматериал по темата, в който се виждат и разглежданите по-долу панеловози:


Начини и средства за транспорт

В зависимост от производствените условия транспортирането на строителните конструкции от склада на производственото предприятие до приобектния склад може да се извършва различно — със средства за превоз на малки разстояния, с автомобилен, тракторен (влекач + ремаркета) и же­лезопътен транспорт.

За къси разстояния може да се използуват релсов транс­порт с въжено теглене, леки портални кранове и подемнотранспортни машини. Релсовият транспорт с въжено теглене се прилага в случаите, когато про­изводственото предприятие (по­лигонът или дворът за метални конструкции) се намира много близко до обекта и може да се прокара праволинеен път. При превозване на панелни елементи се използуват обикновени плат­формени вагонетки, при линейни елементи с голяма дължина — две платформени вагонетки, при ферми, ригели и други подоб­ни — две платформени вагонет­ки с приспособления за укрепя­ване на конструкциите във вер­тикално положение, при про­странствени и широкоплощни конструкции — два коловоза с по една или две вагонетки и т. н. Схема на такъв транспорт е представена на фиг. 3.

Строителен транспорт Stroitelen transport

Фиг. 3. Схема за транспортиране на еле­менти на къси разстояния: 1 —– формовъчна площ на полигона; 2 — складова площ на полигона; 3 — портален кран; 4 — чашко­видни фундаменти на едноетажна промишлена сграда; 5 — едноколовозен релсов път; 6 — двуколовозен релсов път; 7 — лебедка с теглително въже; 8 — ком­плект от две вагонетки за колони; 9 — единична ва­гонетка; 10 — комплект от две вагонетки за ферми; 11 — комплект от две вагонетки за черупки

Леките портални кранове с отвор 5—7 м могат да се използват в същите случаи, както релсовият транспорт с въжено теглене. При тях не са нужни машини за товарене и разтоварване на елементите. Те са целе­съобразни за пренасяне на елементи до 3 т.

На фиг. 4 е показано транспортиране на елементи на къси раз­стояния с автокран с вилков подемник:

Автокран Avtokran

Автомобилният транспорт за строителни конструкции се прилага по два начина — с единични товарни коли и с товарни коли с реморкета.

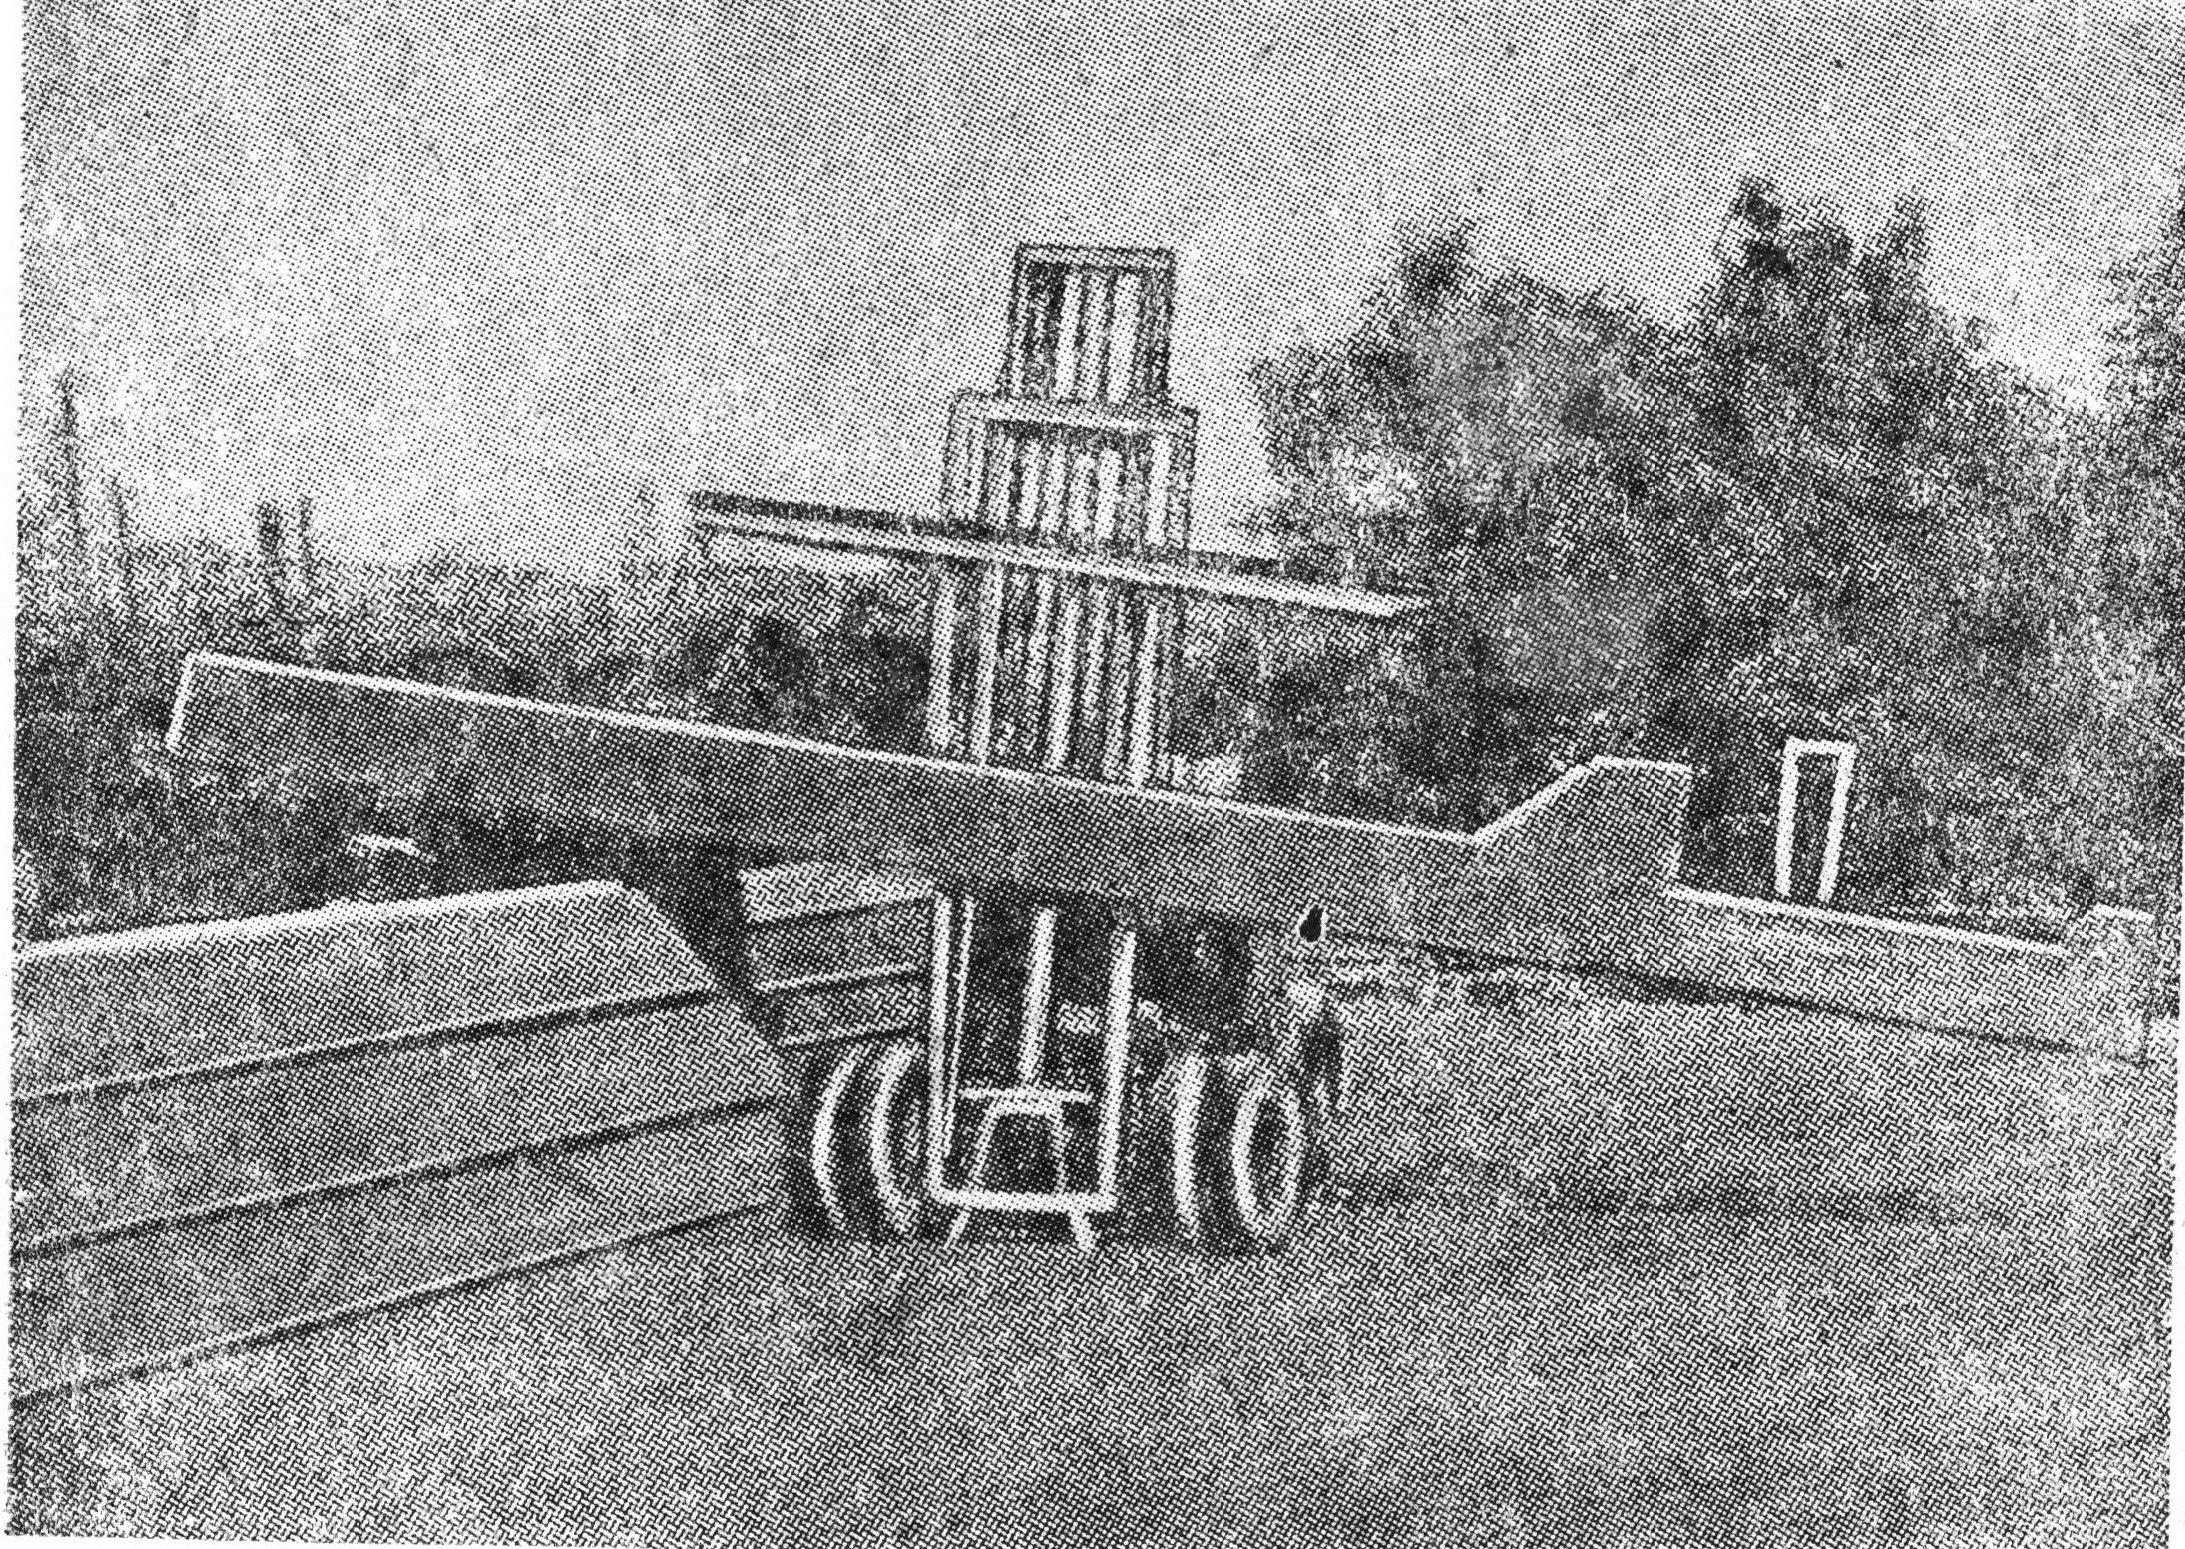
С единични товарни коли се превозват елементи с дължина до 6 м като подови и покривни панели, греди, колони, фундаментни блокове, подкранови греди и др. Този начин на транспортиране е по-целесъобразен за случаите, в които се използува приобектен склад. Автомобилният транспорт с ремаркета се предпочита обикновено, когато превозваните конструкции имат по-големи габарити от габаритите на платформите на товарните коли. Ремаркетата могат да бъдат платформени и неплатформени. С първите се транспортират елементи като при единичните товарни коли, а с вторите — конструкции с голяма дължина и голямо тегло като обемни елементи, ферми, ригели, дълги колони и греди и др. (фиг. 5)

Строителен транспорт Stroitelen transport

В най-общия случай ремаркетата, теглени от влекач, имат товароспособност 50 kN. Препоръчвало се е при такъв начин на превоз всеки влекач  да бъде комплектуван с три ремаркета: едното да се товари при завода-производител, второто да бъде в движение, а третото да се разтоварва на обекта. Наторварването на елементите се е извършвало обикновено с порталните кранове на самия полигон, а разтоварването – с наличното на обекта монтажно съоръжение; кран тип Пионер, автокран, багер-кран, кулокран и т.н.

Тракторният транспорт на строителни конструкции се извършва с двуосни платформени и неплатформени ремаркета (фиг. 6). Той е целе­съобразен за по-къси разстояния (до 5 км) и при монтаж от колела.

Тракторен транспорт Traktoren transport

За транспортиране на едропанелни елементи във вертикално поло­жение се използуват специални реморкета-панеловози (фиг. 7).

Панеловоз Panelovoz

Железопътният транспорт на строителни конструкции у нас дълги години има ограничено приложение — предимно за стоманени конструкции и по-рядко за стоманобетонни сглобяеми конструкции. В сглобяемото строи­телство той е можел да намери по-широко приложение, когато производ­ството на стоманобетонни елементи се пренесе в специализирани заводи с голяма производителна мощност.

Ето още един вид панеловоз:

Панеловоз Panelovoz

1 – предна неподвижна конструкция; 2 — задна неподвижна конструкция; 3 — приспособление за страничво укрепване; 4 – балансьор с устройство за прикачване; 5 – влекач

Складиране на елементи при обекта

Складиране на елементите на строителната площадка трябва да се допуска в краен случай, когато няма възможност монтажът да се из­вършва от колела, нито елементите да се разнасят направо по местата, където ще се монтират. Приобектното складиране трябва особено да се избягва в случаите, когато за това са необходими по-специално устройство на складовата площадка и спомагателни съоръжения, като например при едропанелното жилищно строителство.

Когато елементите се складират на строителната площадка, трябва да се спазват следните условия: 1) местата за складиране да бъдат в обсега на монтажното средство; 2) складовото положение на еле­ментите да бъде същото или приблизително същото като експлоата­ционното, а ако това не е възможно, да се поставят в друго, при което ще им се осигури максимално възможна устойчивост; 3) да се осигу­рява възможност за лесно и бързо окачване на елементите на монтаж­ната машина и за удобното им повдигане; 4) разположението на елемен­тите в склада да бъде такова, че пренасянето при монтирането им да е минимално.


Литература:

Вълев, Вълю. Технология на строителното производство. София, Техника, 1964.

Гочев, Александър. Технология на строителното производство. София, Техника, 1960.

Славков, Христо, Антон Николов. Индустриализирано строителство. София, Техника, 1966.
Кошове за мотоциклети

 Как изглеждаха  старите кошове за мотоциклети

Кошове за мотоциклети

Всички ние сме виждали – или наживо, или по снимки и филми – стари мотоциклети с кошове. В днешно време мотоциклетният кош обикновено не се използва, макар че и той има своите почитатели. В тази статия на Сандъците – Sandacite ще Ви разкажем защо са монтирани кошовете, как се употребяват, какви са техните особености и на какво трябва да обръщаме внимание при работа с тях.

Кошовете се окачват към мотоциклети със средни и по-големи мощности с цел да се увеличи товароспособността им и се пригодят за по-разнообразни транспортни нужди. Кошовете се окачват вляво или вдясно успоредно на рамата за временно или постоянно пол- зуване. Те се състоят от: носеща конструкция и каросерия, която от своя страна бива пътническа или товарна.

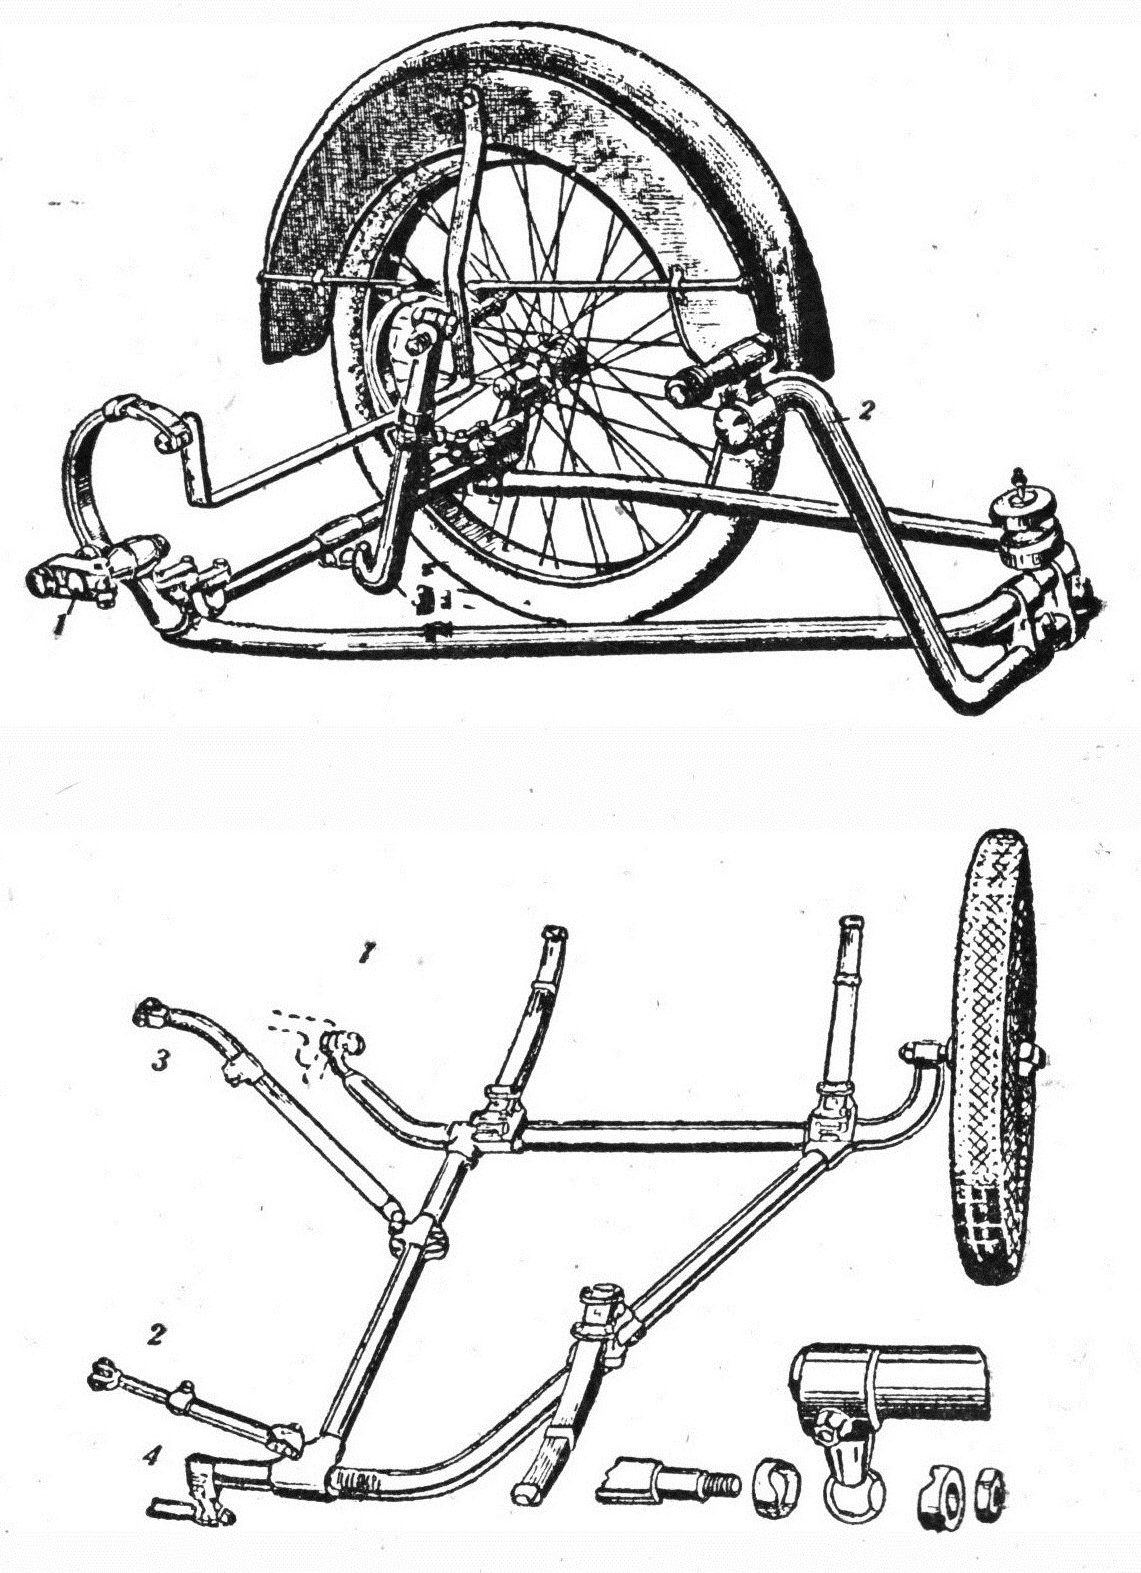
Конструкцията (фиг. 1) се състои от: триъгълна рама, напра­вена от тръби или стоманени прътове, съединителни обтежки, ос с колело и ресори.

Рамата на носещата конструкция се свързва с мотоциклета обик­новено в три, а понякога и в четири точки (фиг. 1).

Чрез стягата кошът се захваща за задната вилка, а с обтежките — към кръстовището на кормилото и към кръстовището на рамата под седлото. С оглед да се ограничи вредното влияние на коша върху мотоциклета се употребяват три вида гъвкави съединения:

  • с кръстачка и две вилки;
  • с глава и кръстачка;
  • с фланци и каучуково каре
Кошове за мотоциклети Koshove za motocikleti

Фиг. 1. Рама на коша: 1 и 4 – ябълковидни съединения; 2 и 3 – съединителни обтежки

За да може външната гума на колелото на коша да се заменя с другите две гуми, колелото е еднакво по размери с тях и се върти успоредно със задното колело на мотоциклета на два ролкови или сачмени лагери. Към рамата се захващат ресорите. Те са различни по вид и служат за смекчаване на ударите от неравностите на пътя. Кошовете имат листови или спираловидни ресори.

Каросерията на коша е вибрираща и разположена ниско до земята, тя се изработва от дърво или стоманена ламарина, а дървеният й скелет се облицова с шперплат или друга материя. Каросерията има продълговата аеродинамична форма и е с една или две седалки за пътници, които са разположени по-близо до задната ос, за да се даде по-голяма устойчивост на коша и се увеличи сцеплението на задното колело с пътя.

На предната част на мотоциклета се поставя прозрачен щит, а за покриване отвора на коша при лошо време — каучукова, ко­жена или брезентова покривка.

Кошове за мотоциклети Koshove za motocikleti

Фиг. 2.

При обикновено устройство колелото и оста на коша са свързани направо с рамата. В мотоциклетите от 50-те години напр. тази връзка е напра­вена еластична (подобна на връзката в автомобилите) посредством усукващ се (торсионен) ресор.

Също така, понякога през 50-те г. на ХХ век при мотоциклетите над 500 см3 кошовото колело посред­ством специално устройство е приспособено като двигателно и може да бъде включено при нужда за движение на мотоциклета по хлъз­гави, -заснежени и разкаляни места.

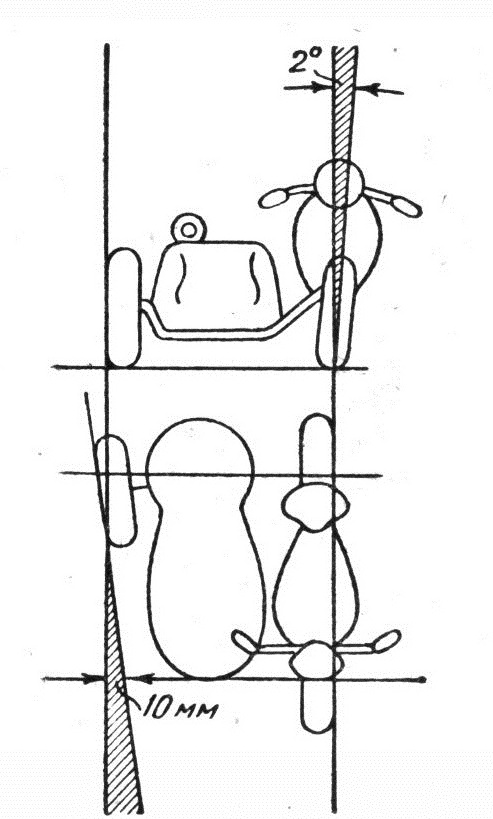
Монтиране на коша. При закрепване на коша към мото­циклета (фиг. 3) се препоръчва ъгълът на наклона на плоскостта на мотоциклета към вертикалната плоскост да бъде равен на 2°.

Кошове за мотоциклети Koshove za motocikleti

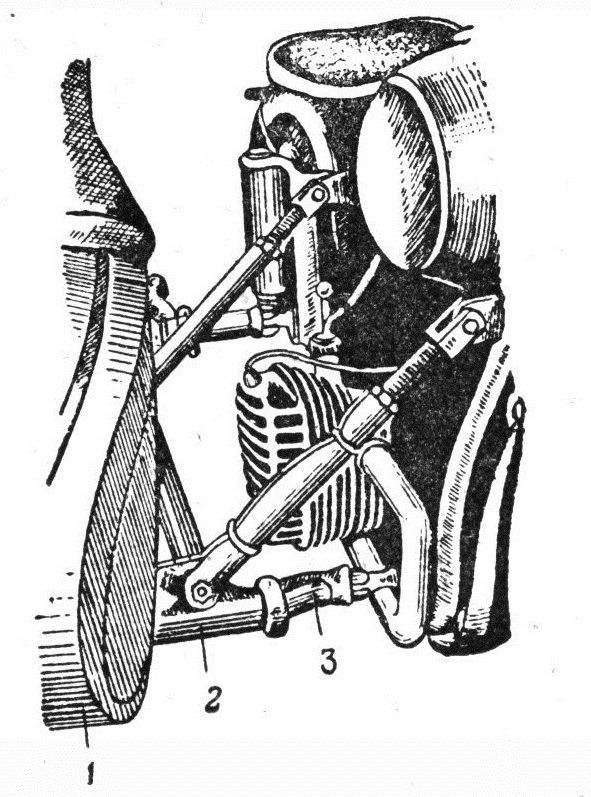
Фиг. 3. Закрепване на коша на мотоциклет М-72: 1 – каросерия на коша; 2 – рама; 3 – задно коляново лостче

Наклонът на колелата облекчава управлението на мотоциклета, тъй като кошът се стреми да го „отведе“ встрани.

Наклонът на колелата се регулира с помощта на две наклонени обтежки. За регулиране на наклона трябва да се разедини в горната част закрепването на накрайника, да се отвие контрагайката и като се навиват или развиват накрайниците, да се нагласи мотоциклетът на наклон 2°. Наклонът може да се провери в движение.

При правилно регулиране наклона на колелата мотоциклетът не трябва да се стреми да завива встрани.

„Събиране“ на колелата на мотоциклета и коша

Поради наличието на луфт в закрепването на коша и в лагерите на колелата през време на движение колелата на мотоциклета, получа­вайки натоварване, загубват своята усноредност. Това увеличава износването на гумите и особено затруднява движението на мотоци­клета по лош път.

Колелата се поставят така, че големината на „събирането“ на плоскостите им при дължина на базата на мотоциклета да не бъде повече от 10—12 мм. Едно време измерването е ставало с дъсчици, които отна­чало се поставят към обиколката на предното колело, а след това към джантата на задното колело и колелото на коша.

Разликата в измерванията на предното и задното колело не трябва да бъде повече от 10—12 мм. От само себе си се разбира, че при това предното колело трябва да лежи в една плоскост със задното.

Регулирането на „събирането“ на колелата се извършва с помощта на коляновото лостче на задното долно свързване на коша към мотоциклета.

При регулирането трябва да се направи следното: 1) да се разе­динят наклонените обтежки за свързване на коша към мотоци­клета; 2) да се отпуснат двата задържащи болта, които стягат зад­ното коляново лостче; 3) да се измъкне или вмъкне лостчето от напречната тръба до необходимото „събиране“ на колелата; 4) да се затегнат задържащите болтове за закрепване на лостчето (фиг. 3).


Литература:

Марков, Йордан. Мотоциклет. Устройство, експлоатация и обслужване. София, ДВИ при МНО, 1956.

Тимчев, Григор,  С. Гайдаров. Управление и обслужване на мотоциклет. София, ДОСО, 1955.
БГ електрическа възглавница и постелка от 1950-те г.

Болни ли сте? Вижте старите бг електрически възглавници и постелки в Sandacite.BG!

Електрическа възглавница

Болни ли сте? :) Или просто Ви е студено? Тия дни все повече търсим хитроумни методи да затоплим не само стаята, но ако може, и самото си легло! Българската електротехническа промишленост още в далечното минало е помислила за това и днес ще Ви покажем нейните предложения по темата! :)

В началото тези електронагревателни уреди са били предназначени предимно за медицински нужди — за загряване на отделни части от тялото или на ця­лото тяло, а и за затопляне на завивките и постелките в лег­лото. Те приятно затоплят леглата за деца и възрастни и същевременно запазват свеж и прохла­ден въздуха в помещението. Възглавницата и постелката могат да се използват и в жилищна обстановка – напр. да си топлите краката, докато спите, та да не изстинете, ако вече не сте го направили. :)

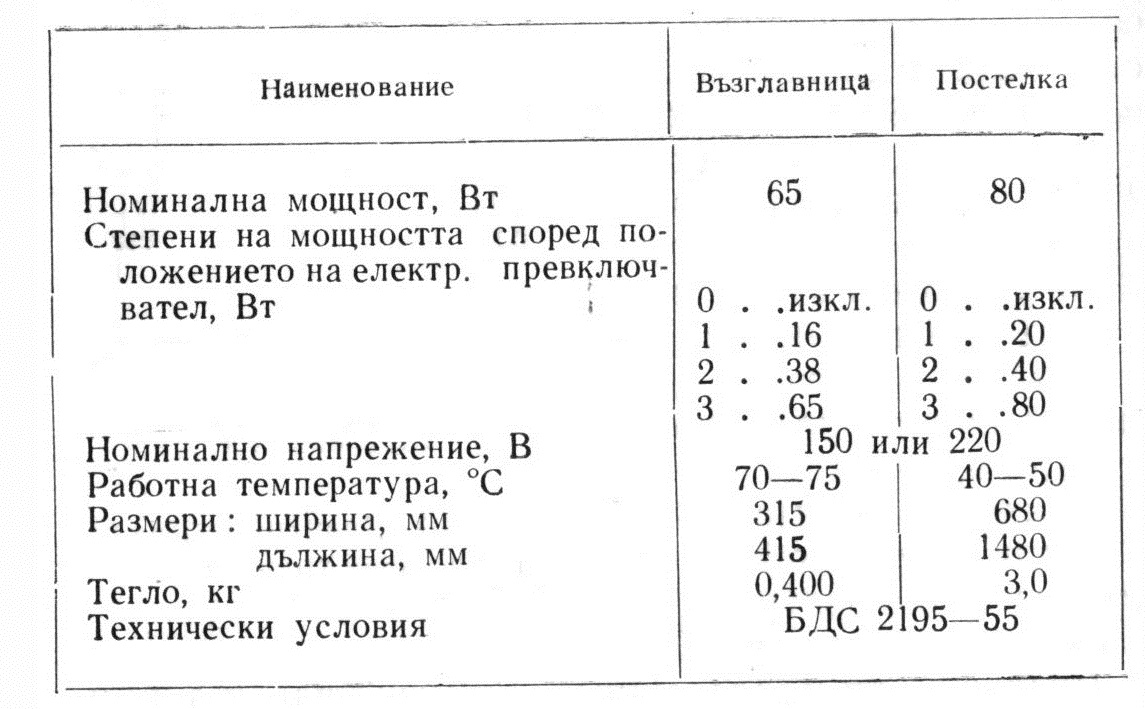
Първата българска електрическа възглавница носи простия индекс ЕВ-1 и започват да я правя между 1956 и 1959 г. в завод Елпром Варна. За нея са направили даже специално БДС – тя отговаря на БДС 2195-55 (Възглавници нагревателни електрически).

ОТ КАКВО СЕ СЪСТОИ

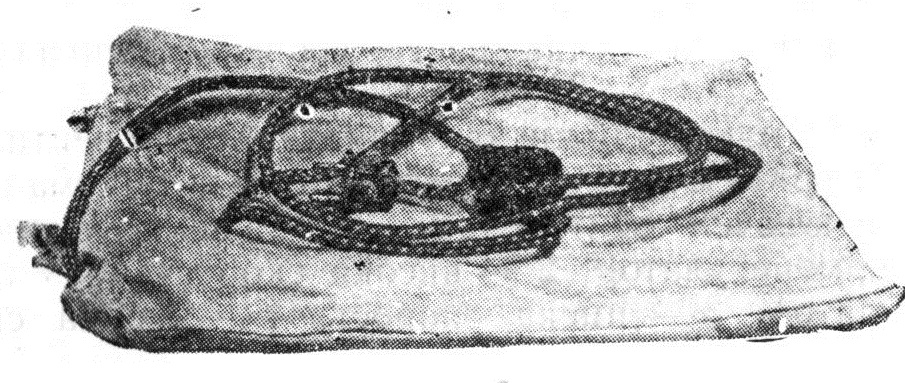
Този уред наистина прилича на тънка възглавничка с ширина 315 мм и дължина 415. Отгоре тя има декоративна калъфка от хасе, която лесно се почиства и изпира. Ако я свалим, под нея ще видим друга, бархетна калъфка, която прикрива вътрешната част на възглавницата.

Вътрешността се състои от два пласта груба, нехигроскопична тъкан – зебло или канаваца, между които е разположен и пришит специален тънък нагревателен елемент във вид на кабел. Той се състои от азбестова нишка с диаме­тър около 2 мм, около която стегнато е навита спирала от тънка съпротивителна жица. Друга тънка азбестова нишка, навита плътно около спиралата, я изолира електрически и предпазва околната тъкан да не се загрее прекалено и да не се запали. Най-отгоре има обвивка от пластмаса. При превишаване на максималната работна температура пластмасовата обвивка се поврежда.

Външният диаметър на кабела е 4 мм, съпротивлението му — 400 ома/м, а максималната работна температура — около 80° С.

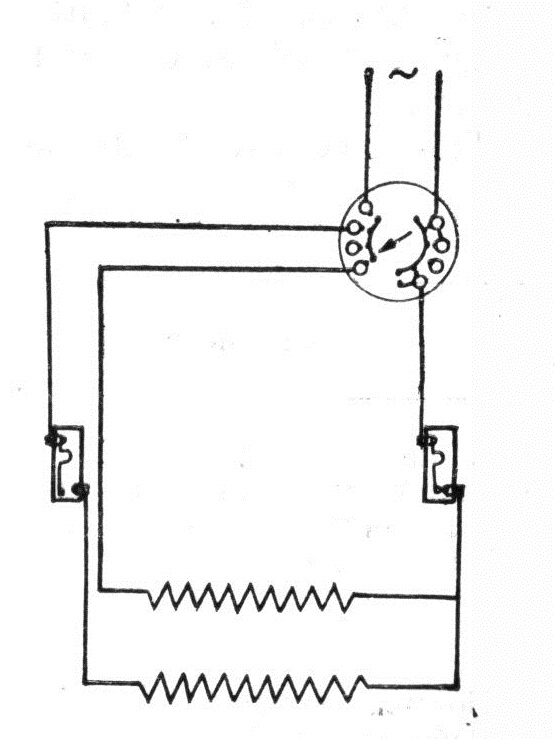
Нагрева­телният кабел на възглавницата е разделен на две части с различна дължина (3,2 и 4,5 м) и с мощност по 35 и 30 вата. Чрез един общ и два отделни извода краищата им са свързани към специален три­степенен превключвател, откъдето се регулира топлинната мощност на възглавницата. Откъм другата страна на превключвателя пък е свързан двужилният захранващ  кабел с щеп­сел, с който възглавницата се включва към мрежата.

Електрическа възглавница схема

С превключвателя могат да се превключват следни­те степени на мощност. При положение 3 двете части на нагревателния кабел са свързани паралел­но и общата им мощност е около 65 вата; при по­ложение 2 е включена само по-голяма част с мощ­ност около 35 вата и при положение 1 двете части на шнура се включват по­следователно, при което се получава мощност около 15 вата. В двете крайни положения на показалеца на превключвателя става двуполюсно изключ­ване на електрическия ток.

Възглавницата е произвеждана в два варианта на работно напрежение – 150 и 220 волта.

БЕЗОПАСНОСТ

За да се предпази възглавницата от прекомерно загряване, във веригата последователно са включени два биметални терморегулатора – на частта от нагревателния шнур с по-голяма мощност и на общия извод Те фабрично са регулирани така, че при нагряване на възглавницата до към 65° С да пре­къснат тока във веригата. Терморегулаторите са закрепени здраво към зеблото/канавацата, като прилягат плътно с откритата си страна над нагревателния кабел. Той, терморегулаторите и зебляната обшивка са зашити в бархетната калъфка, за която казахме по-горе.

Стара електрическа възглавница

КАК ДА СЕ ИЗПОЛЗВА

Когато ползваме възглавницата в легло и е покрита с одеяло, тя не трябва да е включена на максимална мощност, а само на степен 1. Единствено преди това, за да загрее бързо, временно ще я включим на най-висо­ката степен на мощност (3), а след това веднага ще я превключим на по-ниската степен.

За да се предпази електрическата възглавница от повреди, трябва да я ползваме внимателно. Тъй като все пак е мека, трябва да внимаваме да не я прободем с игла, да не огъваме или рязко да опъваме нагревателния кабел, за да не се да се пре­късне жицата му или да се разстрои тер­морегулаторът. Възглавницата трябва да се пази особено внимателно от овлажняване и намокряне – както при съхранение, така и при употреба. За да не се овлажни от пот, препоръчва се тя да се покрива с влагонепроницаема обвивка – напр. от мушама, гумиран плат и др. Възглавни­цата не трябва да се оставя без надзор, когато е включена в електрическата мрежа.

Ако електрическата верига се прекъсне и възглавницата вече не Ви топли, за да се установи дали прекъсването е в захранващия кабел (в ключа и щепсела), или е в нагрева­теля, се прави проба с пробна лампа. Тя трябва да се включи последователно за кратко време към изводите на нагревателния кабел, които са целта е нужно да се оголят. При пробата превключвателя го наклонете на най-ниската степен (1).

По-незначителните поправки може да се извършат при домашни условия. Такива са замяна на захранващия кабел, щепсела, ключа, а и целия нагревател (той се състои от нагревателния шнур и обшитите в зебло терморегулатори), ако разполагате с такъв. Ако става дума за регулиране на биметалните терморегулатори обаче, е добре да Ви го направи електрикаджия. :)

А сега да се занимаем и с прекия братовчед на електровъздглавничката! :)

EЛЕКТРИЧЕСКА ПОСТЕЛКА ЕПО-1

Електрическите постелки са много подобни на възглавниците – те са предназначени за предварително затопляне на леглото. Тази се произвежда от 1958 г. За момента нямаме илюстрация. :(

Постелката се поставя под чаршафа, непосредствено върху дюшека. За препоръчване е над постелката да се поставя влагонепроницаема покривка. Описваната джаджа може да се използва и като завивка, но в такъв случай тя не трябва да се поставя непосредствено върху тялото, а над друга завивка.

По устройство постелката малко се различава от възглавницата. Нагревателният й кабел се състои от четири равни части, които поотделно имат мощност по 20 вата. Чрез същия тристепенния превключвател могат да се пре­включват следните степени на мощност: при трета степен — 80 вата, при втора — 40 вата и при първа — 20 вата. Пълната мощност (степен 3) на постелката се използува само за пър­воначалното й загряване, след което веднага се превключва на втора или първа степен.

Технически данни на представените в статията два уреда са дадени в тази таблица:

Електрическа възглавница

Размерите на постелката са доста големи – 1500 на 700 мм. Благодарение на това и на сравнително мал­ката си мощност постелката трудно може да се нагрее до не­допустима температура (над 65° –  70° С) и поради това тя не е снабдена с терморегулатори.

Както и при възглавницата, по-незначителни поправки (като замяна на съединителните шнурове, превключвателя и щепсела) може да се извършат при домашни условия.

Постелката също не трябва да се пробожда с игла и други остри предмети, които биха повре­дили нагревателния кабел. Необходимо е да се избягват всякакви негови огъ­вания и опъвания. И много важно  – не включвайте постелката в нагънато или навито състояние.

Аа, да, и най-важното забравихме – тъй като си нямаме все още нито постелката, нито възглавничката, при локализиране на такива веднага се обадете на нас! :) Ще бъдете подобаващо възнаградени!

Центрофуги за пране Рубин и Бисер

Центрофуги за пране Рубин и Бисер

Центрофуги за пране Рубин и Бисер

Както е известно на всяка добра домакиня, след изпиране прането трябва да се изцеди. Това е необходимо да се направи, преди то да се простре да съхне. Традиционните перални-казан като ТАЗИ  например са били комплектовани с механична изстисквачка с гумени валци като изобразената на следната снимка:

Центрофуга за пране Centrofuga za prane

Тя датира от 40-те и 50-те години на ХХ век. Още тогава обаче хората не са били напълно доволни от нея, защото по този начин не е въз­можно да се постигне изцеждане с остатъчна влаж­ност по-малко от 100 %. Това означава, че във всички случаи прането трябва да се простира, т. е. не се решава поставеният въпрос.

За да бъде прането годно за гладене, остатъчната му влажност не трябва да бъде повече от 50—55%. Такава остатъчна влажност може да бъде постиг­аната с помощта на центрофуга.

Главната част на този уред е центрофугиращият барабан, чиято образуваща цилиндрична повърхнина в повечето случаи е перфорирана. В някои случаи обра­зуващата повърхнина има формата на пресечен конус с отвори по периферията на дъното.

Такива уреди в историята на българската техника са познати два – Рубин и Бисер. Тях ще Ви представим днес в Сандъците – Sandacite

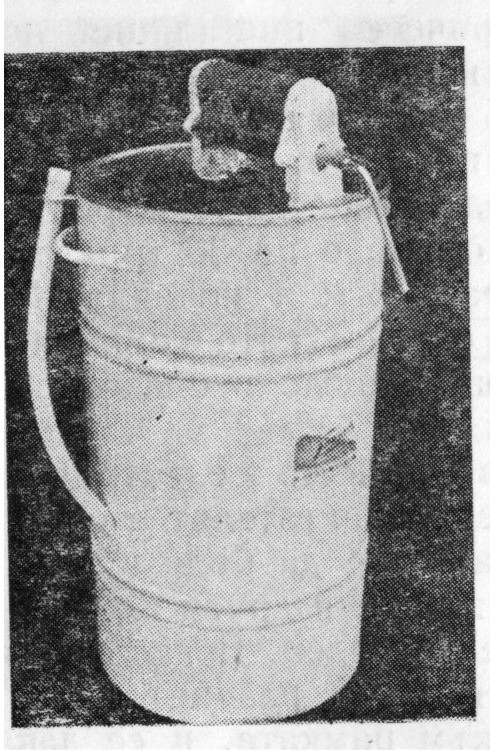
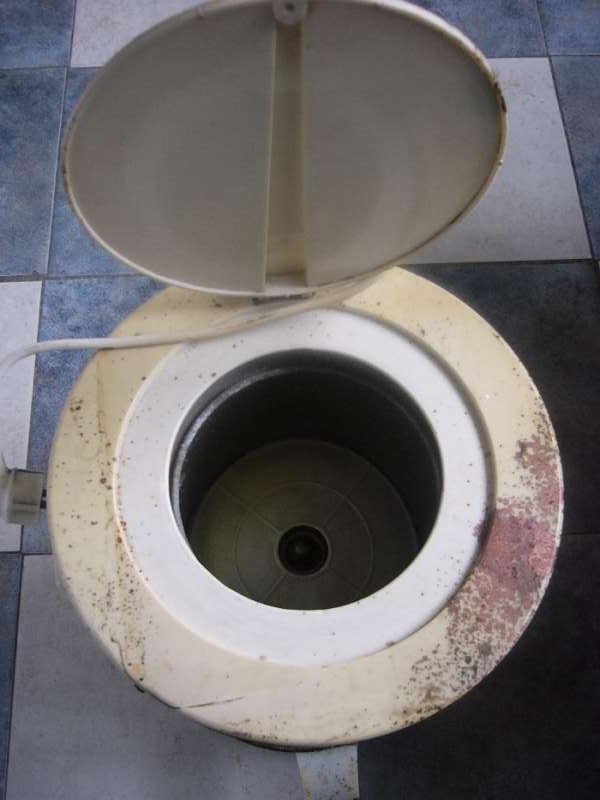
Българската домакинска центрофуга за пране Рубин (снимката по-долу) е специално предназначена за комплектуване към пе­ралните машини ЕП-60, ЕП-64 и ЕП-64 Т, Влиза в производство през 1963 или 1964 г. Центро­фугиращият й барабан е цилиндричен, перфориран и горещо поцинкован. Включването и изключва­нето на двигателя се осъществява чрез ръчката, която затваря капака така, че да може да се поставя във включено положение само когато е затворен.

Двигателят на центрофугата е асинхронен, с постоянно включен пу­сков кондензатор. Системата, образувана от центрофугиращия ба­рабан и двигателя, е ока­чена върху три еластични каучукови амортисьора, които поемат всички треп­тения. Кожухът е от лис­това стомана с лаково по­критие. Съединяването с електрическата мрежа ста­ва с неснемаем кабел с щепсел.

Центрофуга за пране Рубин Centrofuga za prane Rubin

Технически данни:

Номинална консу­мирана мощност 110 W; номинално напрежение 220 V, вид на тока — променлив 50 Hz; вместимост сухо пране 1,5 кг; остатъчна влажност  на прането след центрофугиране – до 55 %; време на центрофу­гиране – до 5 минути; диаметър на барабана 260 мм; обороти на барабана (синхронни) 3000 об/мин; вид на защита — защитена от капеща вода и електри­ческа защита II кл; размери — височина 435 мм, широчина 340 мм. 

След цен­трофугирането дръжката на капака също се завъртва наляво, с което се изключва двигателят. Поради липса на спирачка в този модел центрофуга необходимо е да се изчака малко, за да се спре ба­рабанът, и едва след това да се отвори капакът.

Поддържане

Центрофугите за пране Ру­бин не изискват почти никакво поддържане. Лаге­рите са втулки от синтерован бронз, които не се нуждаят от допълнително мазане, Едно допълни­телно мазане в отделни случаи може да се окаже вредно поради възможно взаимодействие между старото и новото масло. 

Двигателят и останалите електросъоръжения на центрофугата Рубин стават достъпни по следния начин: избива се щифтът на ръчката за включване и изключване, изважда се ръчката, отвиват се че­тирите винта по горния ръб на кожуха и се изважда гърловината. Отвива се гайката в барабана (дясна резба) и се изважда нагоре центрофугиращият ба­рабан. Отвиват се винтовете по долния ръб на ко­жуха и кожухът се изважда внимателно право на­горе. При това всички части на центрофугата са достъпни за преглеждане и ремонт. 

Сменяването на амортизиращите колонки се из­вършва, като се развият съответните болтове. Сглобяването се извършва по обратен ред. За обиране осевата хлабина на ротора на двига­теля служи регулиращият винт, който се намира от долната страна на двигателя. Положението му се фиксира със законтряща гайка. Регулирането се извършва, без да е необходимо даденото по-горе разглобяване, като се изважда само пластмасовото капаче. С помощта на тръбен ключ 10 мм се отвива малко гайката и с отвертка през тръбния ключ се завива или отвива регулиращият винт според нуж­дата. След това гайката се притяга, като с отверт­ката винтът се държи неподвижен.

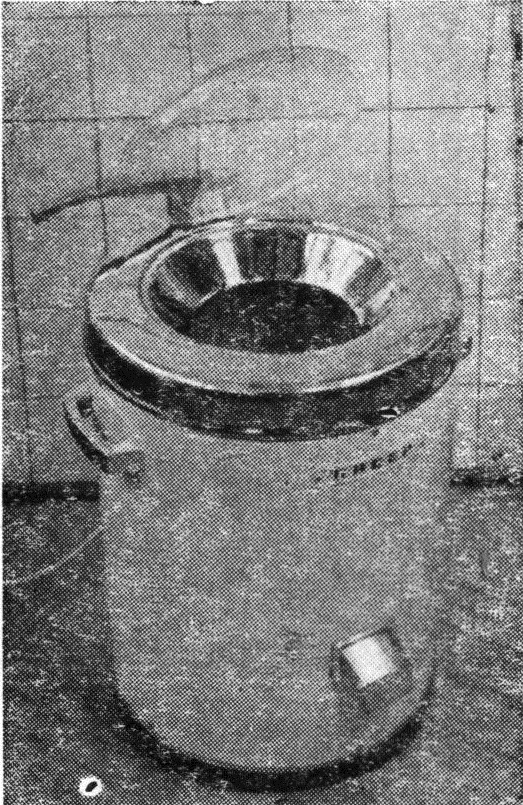
Малко след това – през 1966 г. – се появява нова домакинска центрофуга за пране. Тя се нарича Бисер и също е произведена в Завода за електри­чески домакински уреди Елпром Варна. Тя е по-голяма от Рубин и се различава от нея по следното: задвижването става чрез електродвигател! Ремъ­кът е тип «О», 10/6 х 560 мм. Центрофуги­ращият барабан е мон­тиран върху главина с ремъчна шайба и спи­рачен диск. При завър­тане на дръжката на капака наляво, освен че се изключва двигате­лят, но се задейства и една челюстна спи­рачка, която спира ба­рабана, преди да се от­вори капакът. По този начин се осигурява пъл­на безопасност при ра­бота с центрофугата.

Технически данни:

Номинална консу­мирана мощност 250 W, номинално напрежение 220 V, вид на тока — променлив 50 Hz.  Bместимост сухо пране 3 кг. Остатъчна влажност на прането след центрофугиране – до 55 %, време за центро­фугиране – до 5 мин, диаметър на барабана 200 мм, обороти на барабана .2400 об/мин, обороти на елек­тродвигателя 8000 об/мин, вид на защита: защитен от капеща вода и ел, защита — II клас; размери: ви­сочина 640 мм, диаметър 400 мм, тегло 30 кг.

Центрофуга за пране Бисер Centrofuga za prane Biser

Начин на употреба на центрофугата  Бисер

Центрофугата се поставя на равно място и след като се провери съответ­ствието на напрежението по табелката с това на захранващата мрежа и се отвори капакът на центро­фугата, Щепселът се поставя в контакта. Под улея се поставя съд за събиране на водата. В барабана на центрофугата се поставя до 3 кг сухо пране. При зареждането на центрофугиращия барабан е желателно прането да се подреди на хоризонтални пластове — тогава ефектът на центрофугиране е по-бърз и дебалансът — по-малък. След зареждане на барабана се поставя предпазният полиетиленов диск и се затваря капакът на центрофугата, като включващият лост се завърта в посока, указана на капака, при което се освобождава спирачката на барабана и се включва двигателят. Центрофугира­нето продължава 3—5 минути. След завъртването на лоста наляво центрофугата се изключва, а съще­временно се задействува спирачката на барабана и след спирането му центрофугата се изпразва и е готова за ново зареждане.

Поддържане

Центрофугите за пране Бисер не се нуждаят от особено поддържане. По-често срещащи се повреди са: износване на графитовиге четки на двигателя, прехлъзване на ремъка при скъсването му и пов­реди в електрическите съоръжения,

Разглобяването на центрофугата се извършва по следния ред: избива се щифтът на ръчката за затва­ряне на капака и се изважда, отвиват се винтовете на гърловината и тя се изважда нагоре. След това се отвиват винтовете при основата и двете гайки на оста на барабана. Снема се клиновият ремък. С леко почукване с дървен чук оста се избива нагоре, като същевременно внимателно се издърпва нагоре и кожухът. След това разглобяване стават леснодо­стъпни всички части на центрофугата. Сглобяването се извършва по обратен ред.

Обтягането на ремъка се извършва по следния начин. Разхлабва се гайката на болта, който служи за ос на носача на електродвигателя. Обтяга се ремъкът чрез отдалечаване на двигателя от оста на барабана. В това положение гайката отново се за­тяга. Сглобяването се извършва по обратния ред.


Литература:

Асланов, И., Цв. Кунев. Електрически домакински уреди. София, Техника, 1967.

Хаджикостов, К.,  Попов, Иван Николов. Електричеството в нашия дом. София, Нар. младеж, 1961.

Средец 50 – нова лазерна технологична система!

Средец 50 – нова лазерна технологична система!

Средец 50 – нова лазерна технологична система!

В предишната публикация Ви разказахме за българската система за лазерно рязане Искър 500. А сега ще обърнем внимание на една малко известна апаратура за прецизно гравиране и надписване на повърхнини от различни материали. Процесът се извършва чрез същата технология – лазерното гравиране.

Тази апаратура е разработена в България през втората половина на 80-те години в същия този Завод за лазерно технологично оборудване Иглика и се нарича Средец 50:

СРЕДЕЦ 50 ВИ ПРЕДОСТАВЯ БОГАТИ ТЕХНОЛОГИЧНИ ВЪЗМОЖНОСТИ, НЕКОЛКОКРАТНО ПОВИШАВА ПРОИЗВО­ДИТЕЛНОСТТА НА ТРУДА И РЕШАВА ПРОБЛЕМИ, КОИТО НЕ МОГАТ ДА БЪДАТ РЕШЕНИ С ПОЗНАТОТО ВИ ДОСЕГА ТЕХНОЛОГИЧНО ОБОРУДВАНЕ.

Средец 50 извършва точно гравиране на инструментални нониуси (шублери), маркиране и надписване на знаци, цифри и букви върху инструменти, скали, лагери, клавиши и други.

Системата работи с 50 вата непрекъснат ИАГ: Nd лазер и акустооптичен модулатор.

Освен за гравиране, маркиране и надписване, с ЛТС Средец 50 могат да се изрязват детайли със сложна кинфигурация от листови метали с дебелина под 0,5 мм.

Шефмонтажът, обучението на кадрите, слегаранционното сервизно обслужване и допълнителните резервни части за 2- до 5-годишен период на експлоатация са по желание на клиента и са предмет на отделни договори.

Завод Иглика Zavod Iglika

 Технически характеристики:

  • Широчина на разграфяваните щрихи и маркировка – от 0,08 до 0,2 мм
  • Разлика в широчината на щрихите върху една скала – до 0,03 мм
  • Дълбочина на щрихите – до 0,4 мм
  • Повтаряемост на позициониране – до 0,005 мм
  • Скорост на позициониране –  8 м/мин.
  • Скорост на работния ход – по 4 м/мин.
  • Максимален ход на координатната маса по ”Х” – 400 мм
  • Максимален ход на координатната маса по ”У” – 200 мм
  • Приспособление за захващане и базиране върху координатната маса в зависимост от конкретния обработван детайл (шублер, лагер и т.н.)
  • Режим на работа:

ръчен — за настройка на системата;

автоматичен – по програма зададена от системата за управление с ръчно пускане и автоматично спиране в края на работния цикъл

  • Възможност за преместване на обектива спрямо обработваната повърхнина – ± 10 мм
  • Време за готовност на ЛТС Средец 50 за работа – 10 мин

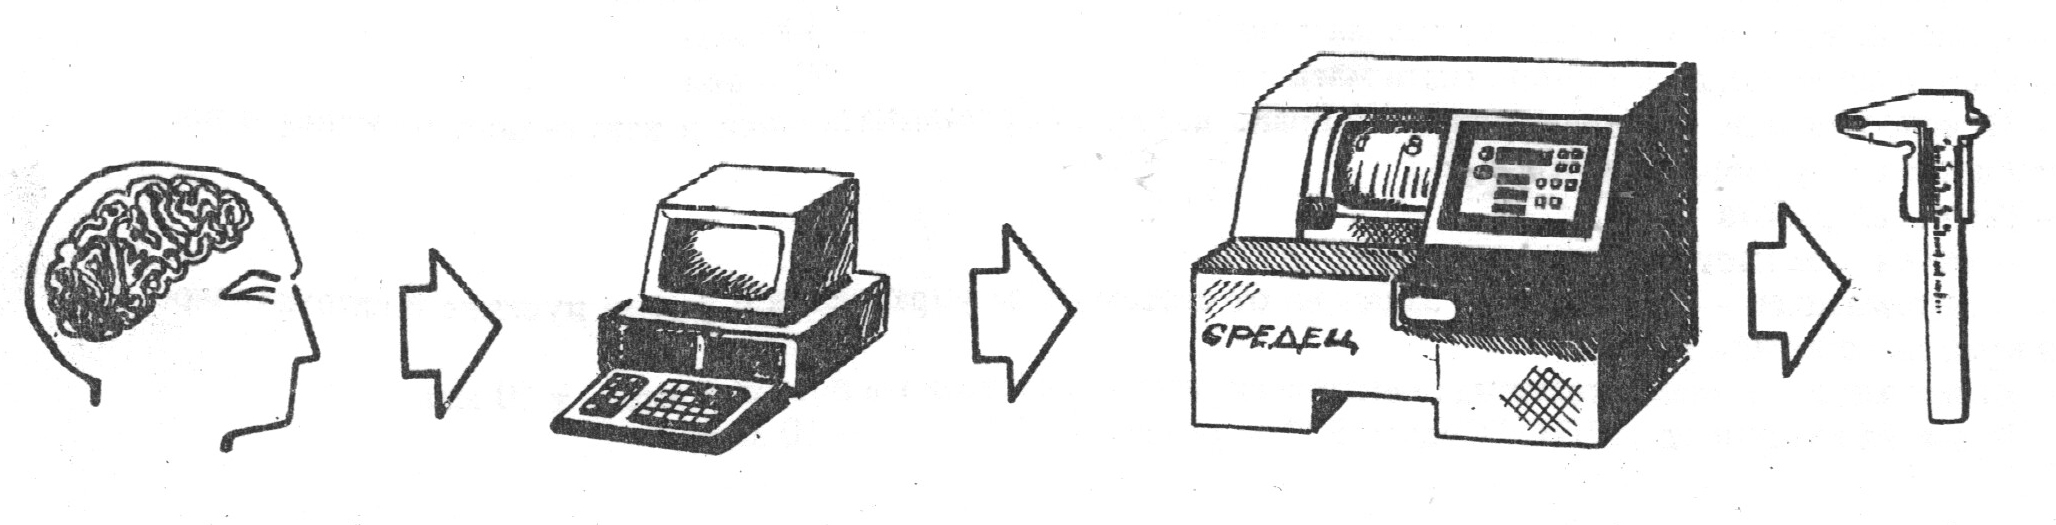
Когато ще искате да свържете Средец 50 с електронноизчислителната машина, която ще го управлява, трябва да имате предвид и да направите следното:

  • Предназначена е за система за управление ЗИТ 500 М
  • Инкрементално програмируемо преместване по оси ”Х” и ”У” – 0,001 мм
  • Работа на ЛТС ’Средец 50 от перфолента или от памет
  • Обстойно запознаване с паспорта на изделието, къде то са описани някои особености на ЛТС.
Лазерна технологична система lazrena tehnologichna sistema

Други технически характеристики:

  • Максимална консумирана мощност на ЛТС  — до 10 kVA
  • Захранващо напрежение – 3 х 380 V; 50 Hz
  • Захранване със сгъстен въздух — от 3 до 5 МРа
  • Разход на вода за охлаждане    — 8 l/min
  • Температура на водата за охлаждане  -14 + 3° С
  • Габаритни размери

на основния корпус — 2200 х 1320 х 850 мм

на блока за управление — 900 х 350 х 1200 мм

  • Маса

на основния корпус — 900 кг

на блока за управление – 100 кг

Един материал на Сандъците – Sandacite

Как работи първият български алкохолен дрегер

Първият български алкохолен дрегер пристигна в Sandacite.BG!

Първият български алкохолен дрегер

Не знаем дали Ви се вярва, но преди 43 години в България е произвеждано и такова устройство. РА`73 е рожба на Завода за ядрени уреди (!) Плевен и смятаме, че заслужава да бъде представен… по възможност точно днес. :)

И така, да започваме!

Регистраторът на алкохол измерва количеството алкохол в кръвта на шофьорите посредством измерване на количеството алкохол в издишвания въздух.

Нека предположим, че желаем да работим с него още тук и сега. В такъв случай дрегерът се изважда от опаковъчната крутия и след това се проверява:

  • комплектността на прибора
  • външен вид
  • наличие на пломба на прибора
Алкохолен дрегер Alkoholen dreger

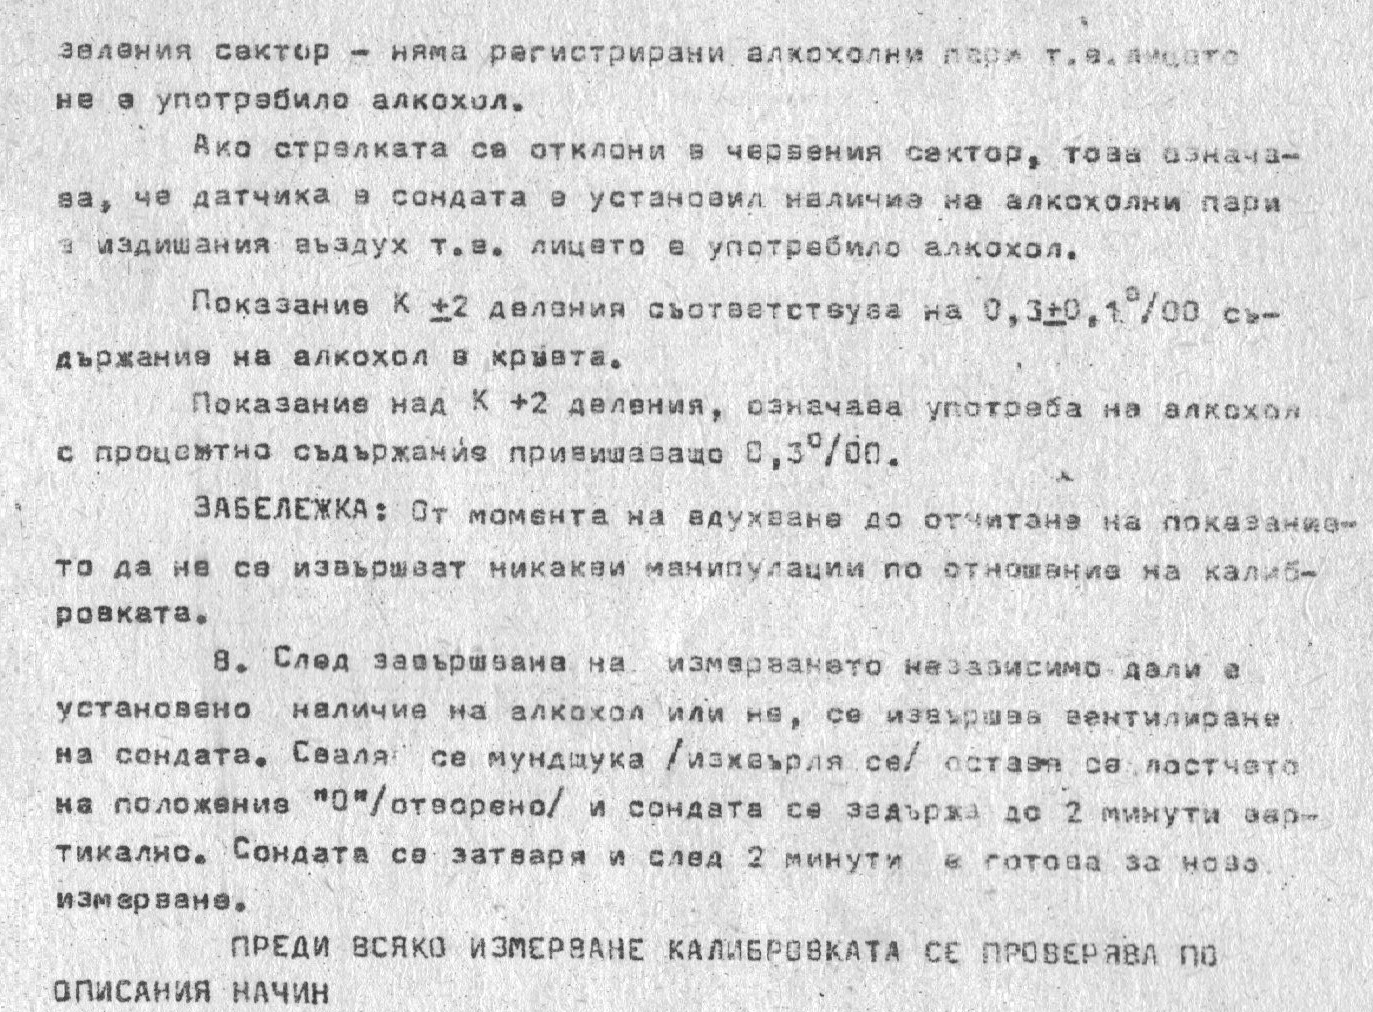
Когато трябва да Ви проверят дали сте пили, преди да шофирате, катаджията първо включва уреда към източник на напрежение 12 волта (напр. от автомобила Ви). След това задейства датчика (специална стрелка указва дали той е готов за работа) и проверява дали сондата, в която ще вдъхвате въздух чрез мундщук, е затворена. Следват още малко приготовления и в сондата се втиква пластмасовият мундщук, а Вие вземате въздух от дробовете си и юнашки вдъхвате в мундщука. Когато издишате докрай, ще светне сигнална лампа – това е доказателство, че действително сте вдъхнали, а не сте шмекерували. В някои случаи обаче е необходимо по-рязко издишане на въздуха от дробовете, за да се задейства сигналната лампа. Освен това там има едно червено лостче, което трябва да бъде в положение ,,З“, защото в противен случай въздухът преминава свободно и не задейства клапата. Друго важно е, че червената светлина не означава наличие на алкохол. Ако до 2 мин. след вдъхването измерителната стрелка не се отклони към червения сектор, а остане в зеления, то не сте употребили алкохол и можете да продължите спокойно пътя си. През тези 2 ,,минути на истината“ не трябва да се извършват никакви манипулации по дрегера, за да отчита правилно.

Това е накратко.

Ако искате, по-надолу можете да проследите как е описана употребата на дрегера в техническото му описание…

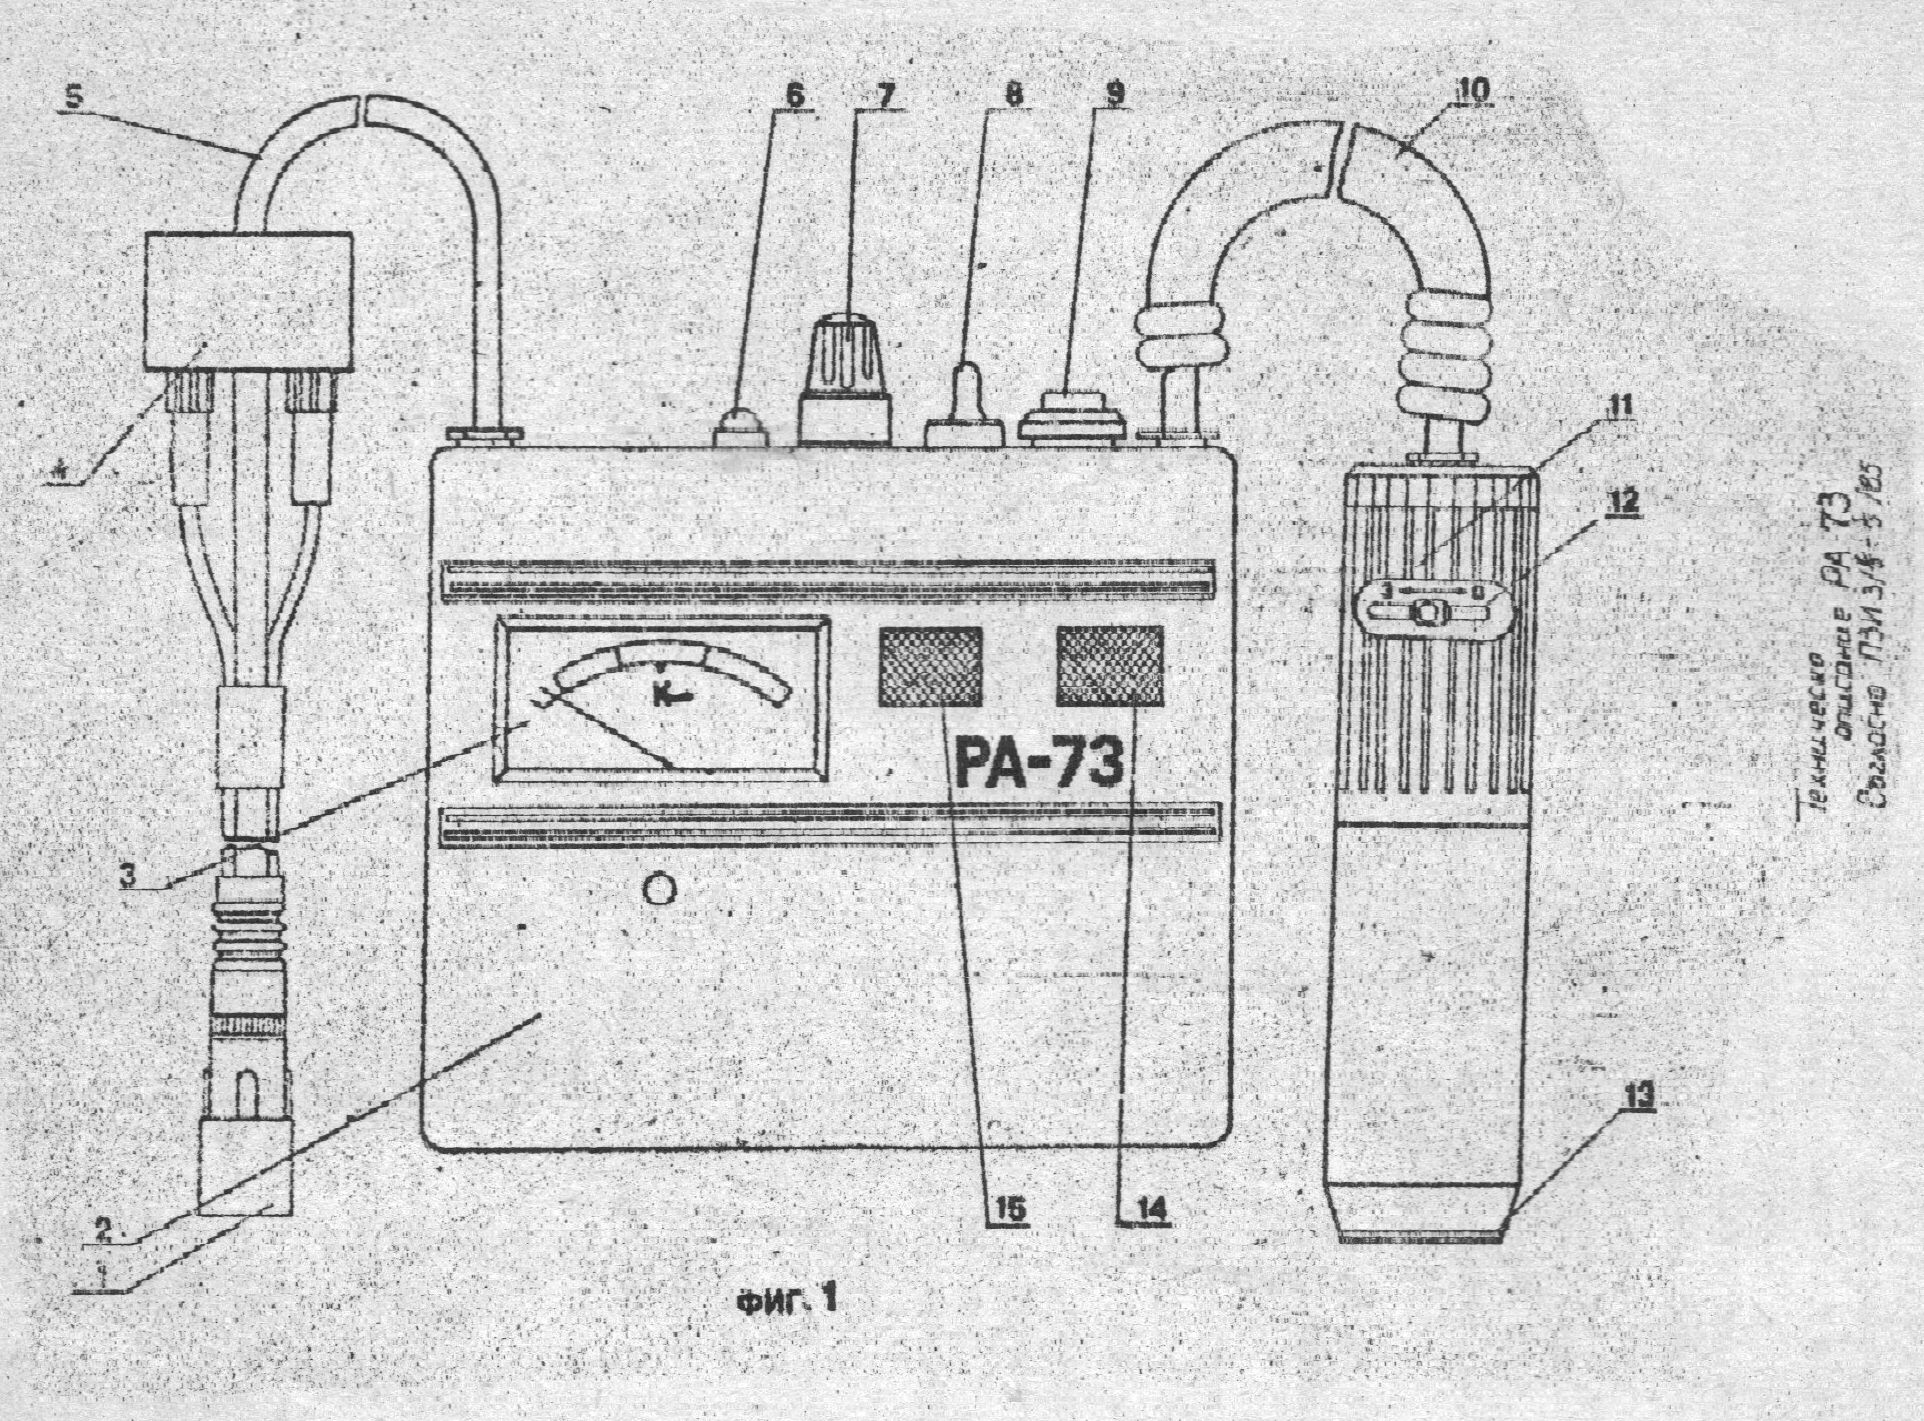
Приборът /в калъф или бал калъф/ са свързва към захран­ващо напрежение 12 волта. Ако се използва за захранване бордовата мре­жа на автомобил – лек тип, приборът са свързва чрез захранващия си кабел директно е гнездото за ел. запалка, като съединителите тип „Банан-щекер“ са поставени в държача /4/. Ако автомобилът не при­тежава такава или приборът ще се включва към акумулатор или друг токоизточник, захранването става с помощта на двата проводника от захранващ кабел, завършващи със съединители тип „Банан щекер“. Към тях се поставят съединителите тип „Крокодил“. В този случай към предната част на кабел захранващ са поставя капачка /1/

За да разберете какво се има предвид под номерираните части, моля, погледнете чертежа малко по-надолу. Какво се случва по-нататък в сюжета, можете да разберете оттук:

РА 73 RA 73
РА 73 RA 73

Eто и чертеж на самия дрегер:

Дрегер схема Dreger shema

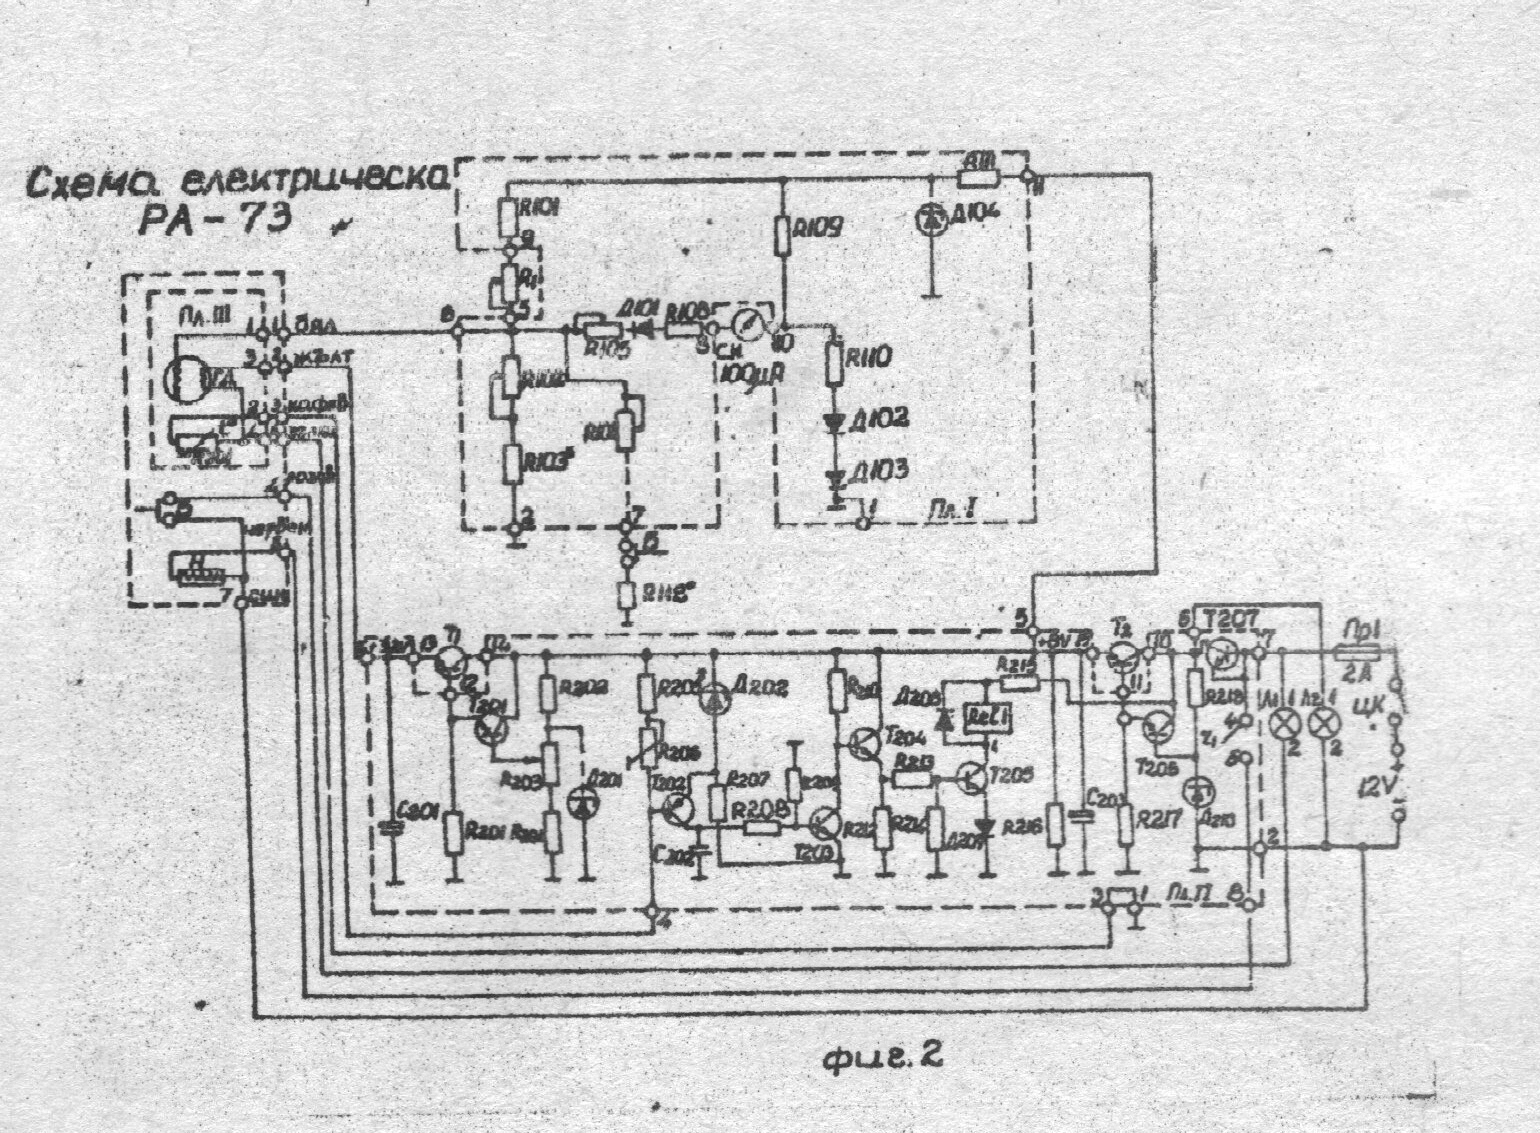
Както и неговата електрическа схема:

Схема на дрегер Shema na dreger

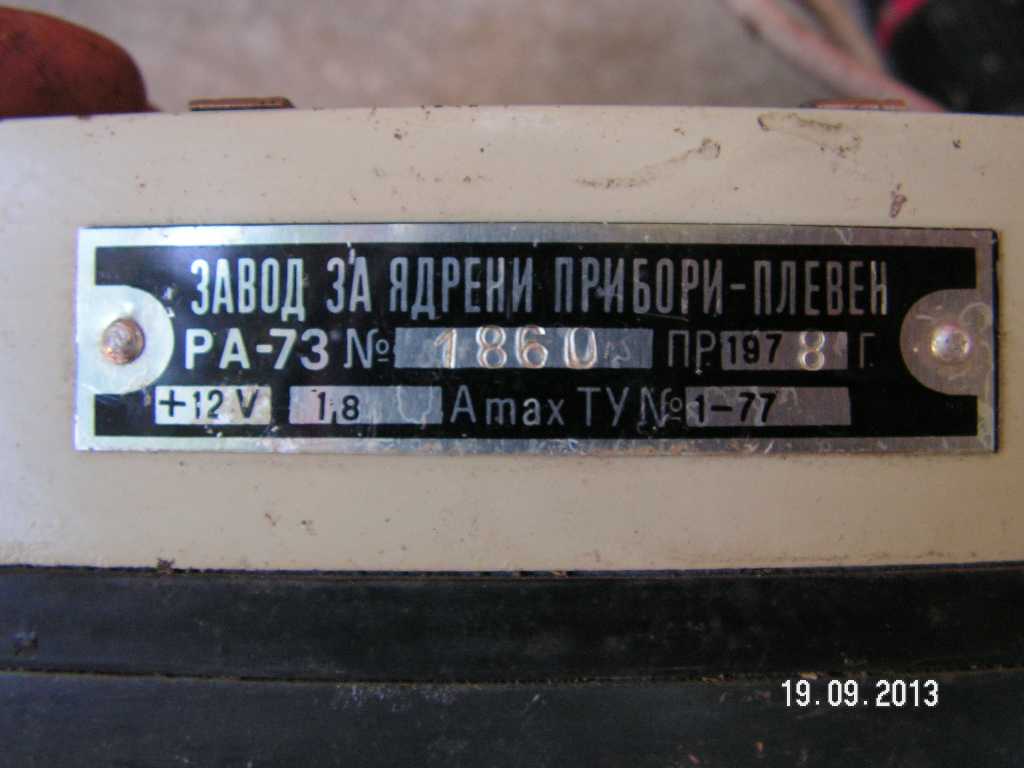
А тук виждаме и производствената табела:

Алкохолен дрегер Alkoholen dreger

За съжаление ръководството на дрегера РА`73 не е отпечатано с най-високото възможно качество на полиграфията, дори можем да кажем, че не се и доближава до средното. Затова си позволихме малко повече да Ви разходим из скенирани страници, а илюстрацията отдолу е оригиналната корица:

Дрегер РА 73 Dreger RA 73

Една статия Sandacite.BG, написана с любов към българскота техника!

Хронос`72 от 1972 г. – първият български електронен часовник?

В Sandacite.BG намерихме инфо за може би първия български електронен часовник Хронос`72!

Български електронен часовник Хронос`72

Продължаваме екскурзията из дебрите на малко познатата българска техника с разходка до Силистра! :)

Дали устройството на снимката не е първият български електронен часовник? През 1972 г. конструкторски колектив от Централния институт по елементи и Комбинат Оргтехника Силистра създава настолния електронен часовник Хронос`72. Неговото производство започва през следващата 1973 г. (изт.: сп. Електропромишленост и приборостроене). Това не е само обикновен настолен електронен часовник. Това е и още нещо! За него ще Ви разкажем днес.

Хронос`72 е реализиран на старт-стопен принцип с възможност за ръчно или автоматично управление. Хората, които имат заслугата той да се появи на бял свят, са инж. Чавдар Богоев, Димитър Полов и Петър Димитров. Трудно е да се изброят всичките приложения но устройството.

„Хронос“ изпълнява ролята на часовник-майка, като захранва няколко периферни устройства, разработени или в разработка пак от същите хора. Той разполага с:

  1. Светлинен индикационен панел. Предвидената възножност за управле­ние на такова табло позволява електронното часовниково устройство да бъде из­ползвано при всички случаи, когато е необходимо точно отчитане на времето, ипи на интервали от време. С други думи: при всички видове гари, театри, спортни състезания и други. Тук трябва да се прибави, че „Хронос“ притежава способност да работи на фото-старт и фото-финиш.
  2. Устройство с възможност за помнене на осем резултата. Така се разширява приложението на Хроноса за определяне времетрае­нето на множество технологични процеси, както и за задаване на определени интер­вали от време лак в производствения цикъл.

Интересно и важно по отношение на документирането е периферното устрой­ство с

  1. Възможност за печатане на информацията.

Накрая трябва да отбележим и

  1. Периферното командно устройство, при което по предварително набрана информация се включват или изключват дадени обекти. Образецът от 1972 г. има въз­можност да се предава до осем команди автоматично. Няколко периферни устрой­ства с такъв брой команди дават наистина големи възможности. Тук приложе­нието обхваща най-различни сектори както от стопанската дейност — производ­ствена, търговска, научна и т. н., така и от обществената дейност.

Хронос`72 е изграден на базата на кварцов генератор и представлява модерно за времето си устройство, изпълнено изцяло на универсални МОС интегрални схеми. Тези схеми са изключително българска разработка и производство. Нещо повече: за устрой­ство могат да се използват и схеми, от които не се изисква такова голямо бързо­действие както, например, от схемите, предназначени за производство на електронни калкулатори.

Нека прибавим към това и ниската себестойност на електронното часовниково устройство Хронос`72. Дори през 1972 г., когато производството още не е започнало, по предварителни, закръглени изчисления тя възлиза на около триста тогавашни лева. А това е значително  по-евтино от неелектронния вносен „Лонжин“! Като се вземе предвид и броят на устройствата, които по това време са в плана за бъдещо годишно производство, вече е излишно да се прави задълбочен анализ на ефективността на едно такова производство.

Съществувала е перспектива схемите да се рационализират и да се намалят по брой. Заедно с това се намаляват значително и размерите. Производството на така специализираните, вече за Хронос схеми, е трябвало да се поеме също от българските заводи.

При разработката на някой следващ вариант на устройството се предвижда съв­местна работа (пак по линията на ТНТМ) със Завода за електронно-преобразователни елементи София. Задачата на инженерите от ЗЕПЕ по това време е да се заемат с „операцията“ да поставят българ­ско сърце на устройството — български кварцов генератор.

ТОЧНОСТТА — всъщност тя трябваше да заеме първо място в тази пабликация — е достатъчно висока: максималната грешка е от порядъка на 5.10-5. Изразено по друг начин, това означава, че вероятността за грешка е максимум една секунда за повече от месец. Приятният според нас външен вид също допринася да се повиши общата оценка на Хроноса. Съчетанието на мекия цвят на фурнира с блестящите метални части, добре решената (макар и неголяма) ергономична задача с копче­тата за управление и индикационното табло… въобще цялото художествено оформление говори много за отношението на тогавашните създатели към промишлената естетика.

А знаете ли, че българин изобретява първия електронен часовник в света въобще?

==>

Историята на електронния часовник

Български рентгенов апарат Рд100 от началото на 1950-те г.!

Българският рентгенов апарат Рд100 e в Sandacite.BG

Български рентгенов апарат Рд100

Днес пак влизаме в темата електромедицина, и то с нещо много интересно!

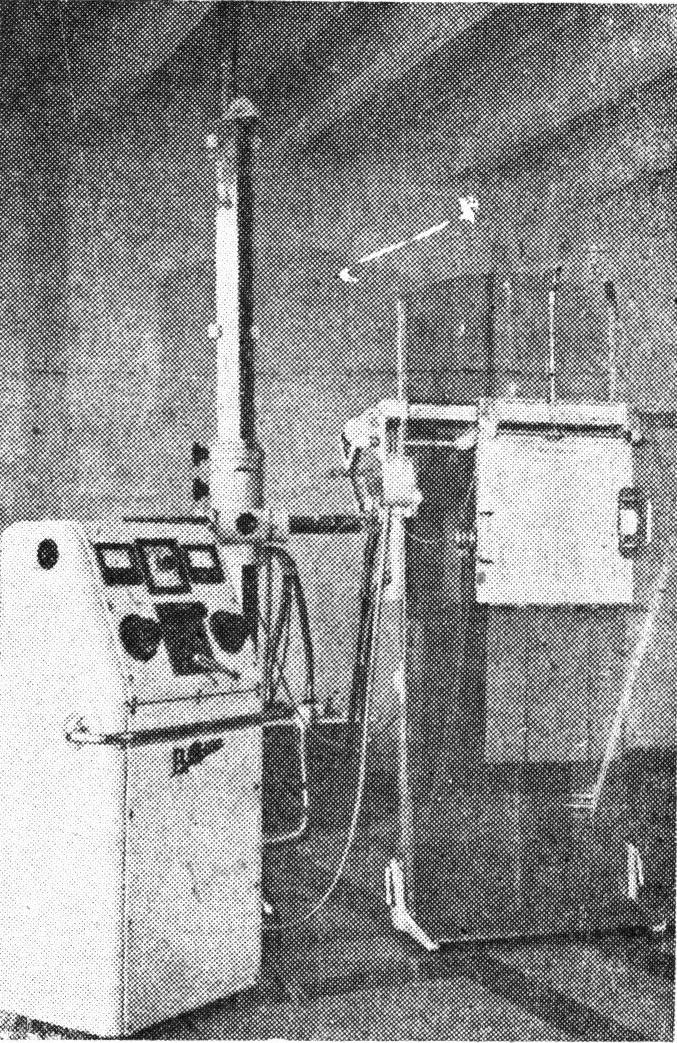
На старата снимка отгоре виждате Рд100. Той представлява стационарен диагностичен рентгенов апарат (Д в названието = Диагностичен). Най-вероятно това е първият български рентген. Конструиран е за масова рентгенова диагностична работа с двуфокусна рентгенова тръба 2/10 kW. Произвеждан е в Слаботоковия завод в София през първата половина и средата на 50-те години.

Като електротехника Рд100 има полувълнов, безвентилен високоволтов генератор с малко въ­трешно активно съпротивление, поради което рентгенографският му ефект е добър и при стабилни, и на по-слаби електроснабдителни мрежи. Комплектува се с маслен защитен кожух на рентгеновата тръба, който е снабден с вентилатор за охлаждане при напрегнат работен режим.

Рентгеновият апарат РД100 има мощност 100 мА при 100 kVмакс, съотв. 150 мА при 60 kVмакс. Ето защо на него се използва напълно мощността на 10 киловатовата рентгенова тръба. Високоволтовият трансфор­матор и двата отоплителни трансформатора са поставени заедно в общ маслен котел (фиг. 2—23). Отоплителните трансформатори са конструирани с отворен магнитопровод с увеличено магнитно разсей­ване и работят на режим, при който колебанията на мрежовото напрежение се отразяват по-слабо върху вторичното (отоплителното) напрежение.

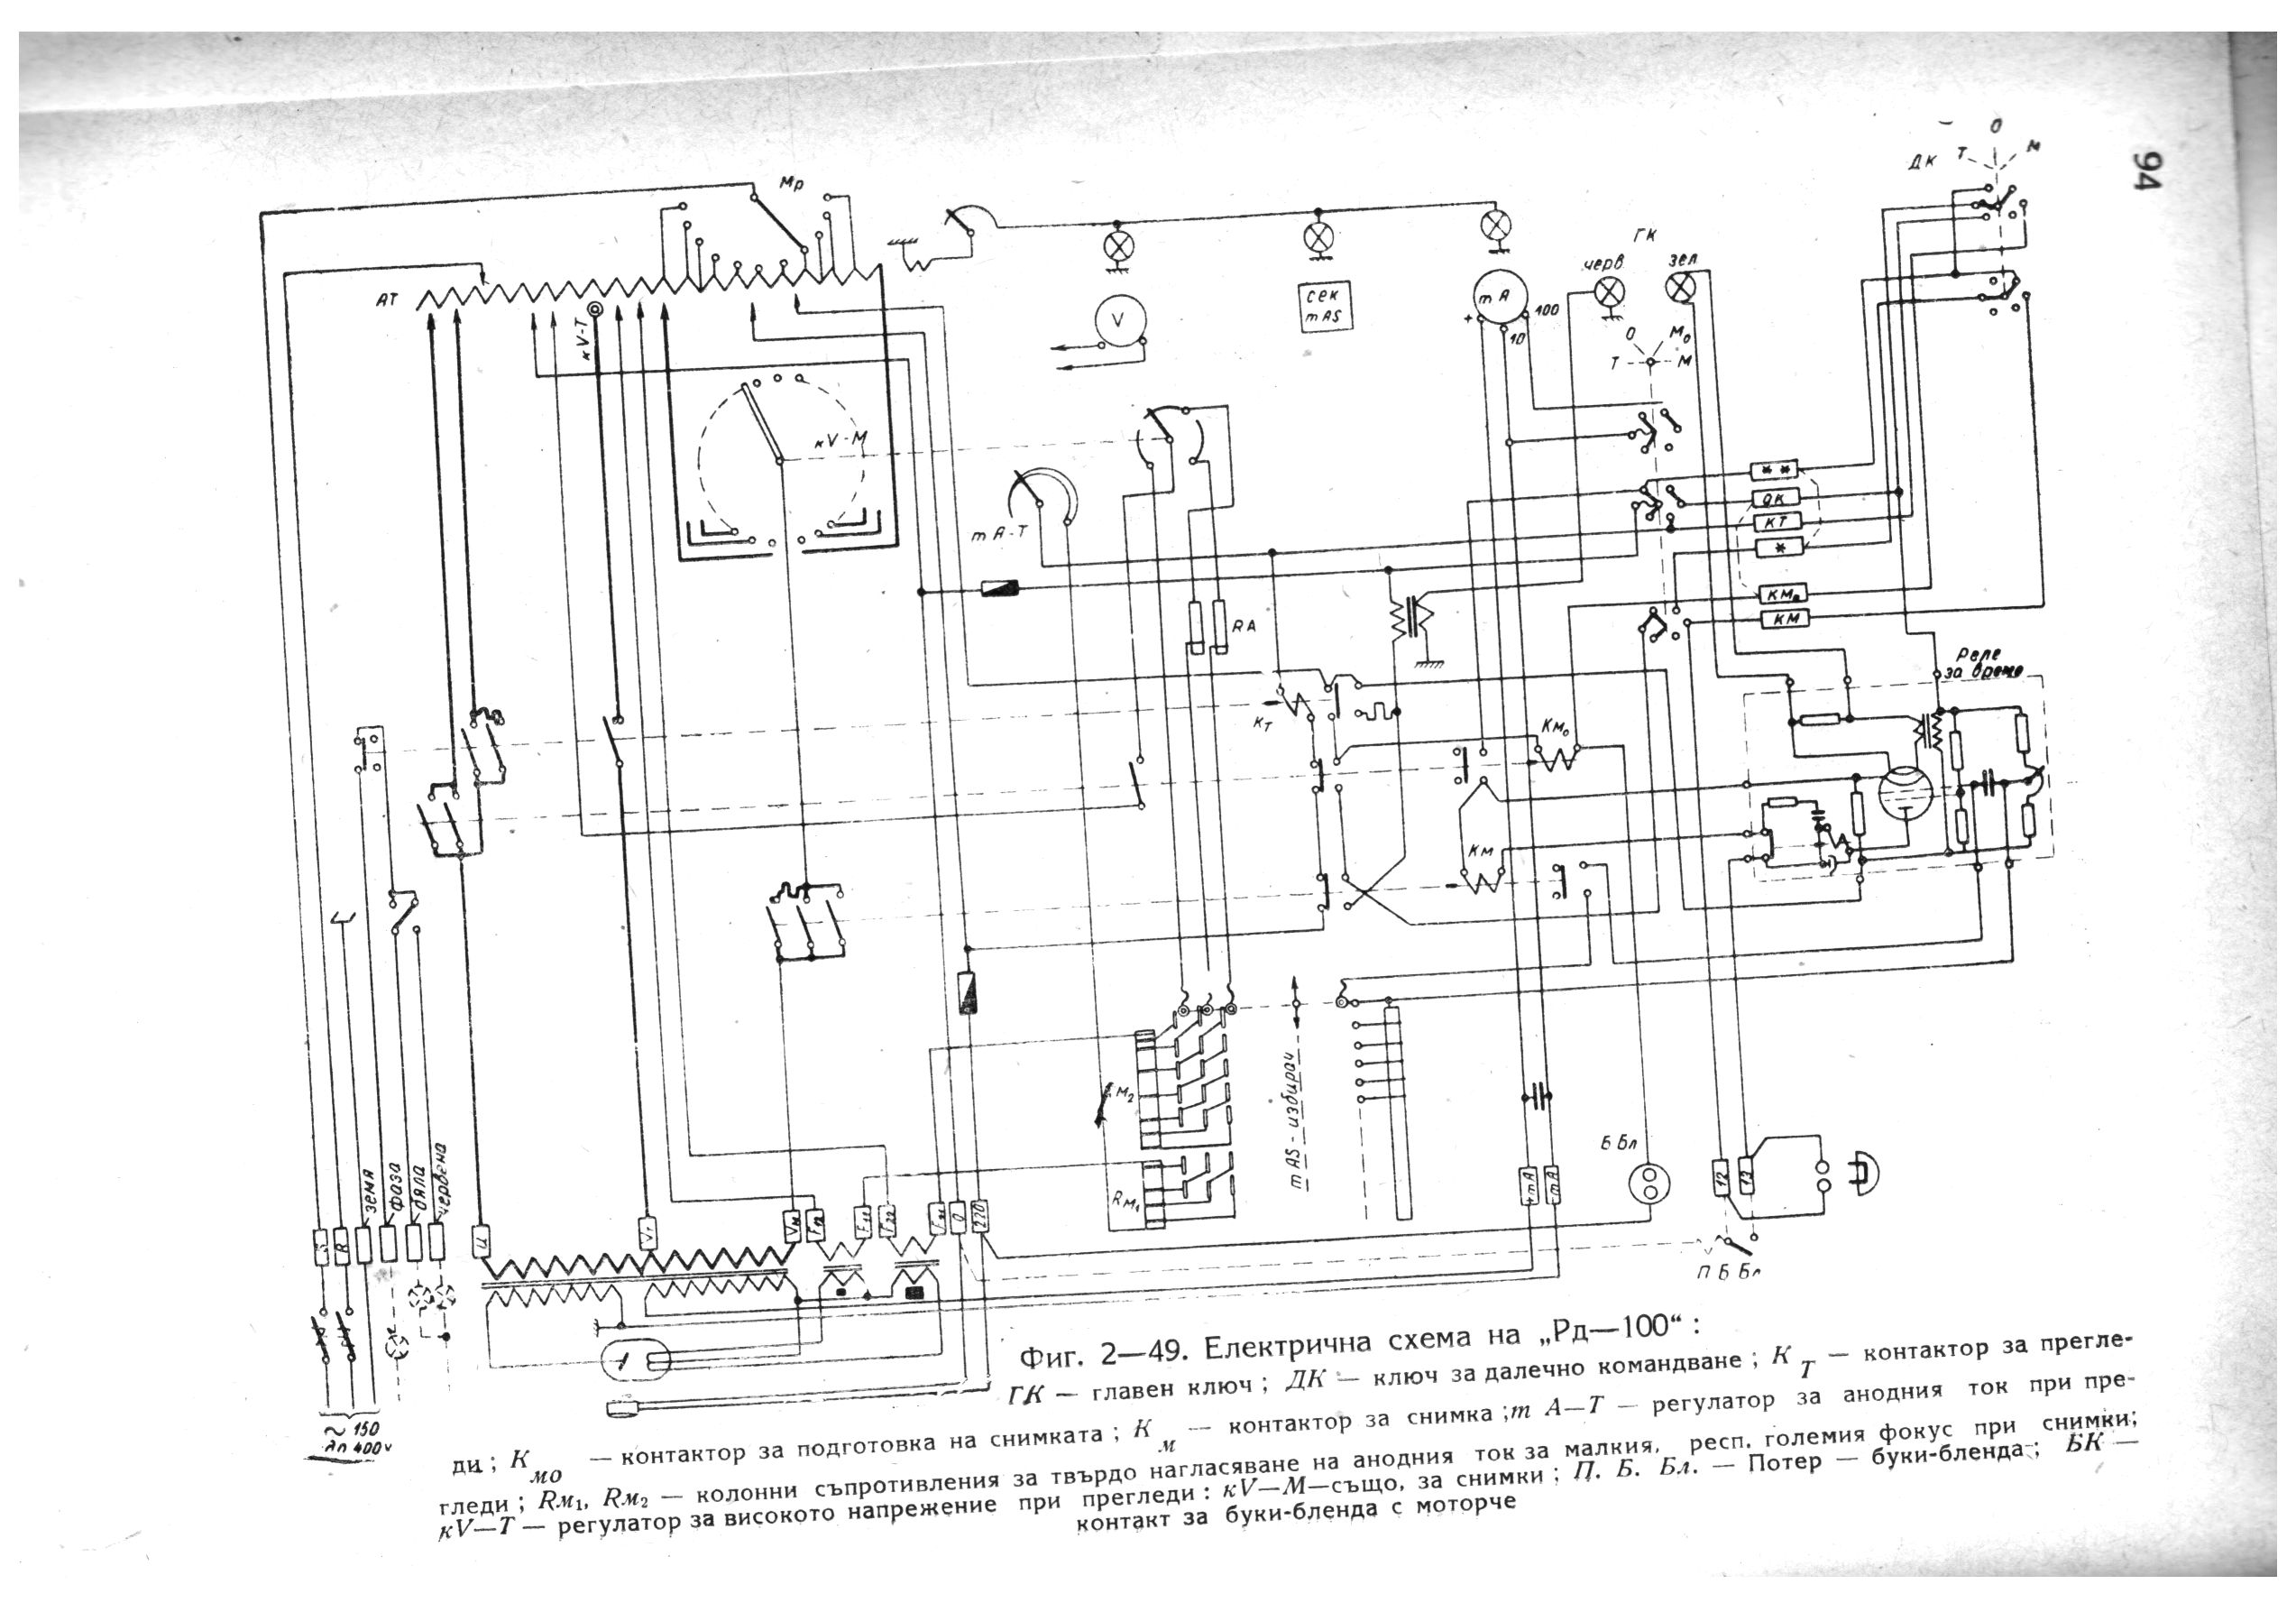
Токовите кръгове за прегледи и снимки са напълно разделе­ни един от друг и се регулират самостоятелно. При рентгеноскопията се регулира плавно както анодният ток, така и високото на­прежение. За напрежението това се постига с плъзгач-четка по ав- тотрансформаторната намотка в граници от 40 до 100 kVмакс. За да се получи такъв обхват на ре­гулиране само с една четка, без да се удължава много автотрансформаторната намотка, максимал­ното първично напрежение за ви­соковолтовия трансформатор при рентгеноскопия е предвидено 170 в, а при снимки (с оглед да се намали активното съпротивле­ние) — 380 V.

При режим на снимки високото напрежение на рентгеновия апарат Рд100 се регулира на 25 стъпала по 2,5 kV на всяко в съ­щия интервал от 40 до 100 kVмакс.

Схема на рентген Shema na rentgen

Силата на анодния ток има 7 сте­пени за големия и 4 за малкия фо­кус, които се избират и включват автоматично, понеже регулирането на параметрите на рентгеновата тръба — квмакс, мА и сек — е свър­зано (фиг. 2—36). Поради това в апарата във всички случаи съще­ствува режим на еднакво използуване на капацитета на рентгеновата тръба според работната й характеристика. Същевременно тръбата се предпазва от претоварване, защото възможността за погрешна манипулация е изключена. Превключването на малкия фокус за снимки става автоматично, когато избирачът за експонацията се прехвърли към данни за този фокус. Релето за време е кондензаторно (фиг.2—41,6) с обхват от 0,1 до 10 сек.

Поради автоматиката на командната маса няма превключвател за фокусите, нито регулатор за силата на анодния ток при снимки.

Тъй като регулаторите за високото напрежение на апарата Рд100 имат механични по­казатели, не е предвиден киловолтметър (фиг. 2—32).

Уредбата има ключ за далечно командване от работното място (на екранната рамка), който позволява да се извършва включването за рентгеноскопия или снимки, както и непосредствено да се преми­нава от едното към другото. Конструктивно този ключ е свързан в едно цяло със спирачките и дръжките за двуразрезната бленда за рентгеновия генератор. Към апарата може да се включва както буки-бленда, така и уред за прицелни снимки.

Апаратът може да се превключва за мрежови напрежения 150, 220 и 380 V. Един стъпален ключ позволява изравняване на всички отклонения на мрежовото напрежение. Тази регулация се отчита по волтметъра върху командната маса.

Работното осветление в рентгеновия кабинет се командва от помощни контакти на контактора за рентгеноскопия, които автома­тично го изгасяват при включване на високото напрежение и го за­палват при изключване.

Рентгеновият апарат Рд100 е комплектуван с универсален диагностичен статив за всички видове рентгенови изследвания на пациент в право,, легнало или наклонено положение. Характерен за него е прибраният единичен стабилен крак на опорната стена, едностранното (но дву- раменно) прикрепване на екранната рамка, което улеснява масовата работа с пациентите и събирането на едно място на всички командни ръчки на уредбата (спирачки, ръчки за двуразрязната бленда и ключа за далечно командване) (фиг. 2—3).

Кръстата глава на стативната колона позволява рамото с рент­геновия генератор да се завърта на 360°, за да се обслужва и второ работно място (напр. буки-маса).

В  Sandacite.BG ще Ви представяме и други малко известни български електромедицински апарати, като напр. този:

Български стоматологичен рентген от средата на 60-те

Първите български електрически крушки

Научете в Sabdacite.BG кои са първите български електрически крушки!

Първите български електрически крушки

Знаете ли кога започва производството на електрически крушки в България? В завод Светлина Сливен? Това наистина е известно предприятие, но то започва дейността си на основата на някои други, по-стари производители. Най-старият от тях е фабрика БЕЛФА Сливен.

На 1 юли 1933 г. в гр. Сливен няколко души, мужду които индустриалецът Апостол Стефанов, основават акционерното дружество БЕЛФА (Българска електрическа лампова фабрика). През 1933 един от ентусиастите предоставя парцел, върху който се построяват сградите на фабриката.  Германската фирма „Gladetz“ доставя производственото оборудване (машини и др.), а друга немска фирма, „Didier Werke“, построява потена пещ с четири тигли за топене на стъкло. БЕЛФА АД става акционер в сливенска електрическа кооперация, за да може да получава по-евтин електрически ток.

Щатният състав на фабриката през 1934 г. – годината на началото на дейността – наброява 20 работника и няколко техника.

Първата българска електрическа крушка светва през месец май 1934 г.

Дневното производство се движи между 1800 и 2000 лампи. В БЕЛФА се произвеждат стъклените колби, талерното стъкло и цоклите, а останалите материали и полуфабрикати са вносни.

БЕЛФА Сливен BELFA Sliven

През 1934 година във фабриката са усвоени и два патента, които са разарботка на стъклар от Сливен. Едната иновация въвежда нова технология за напръскване на светилната жичка с прахообразен червен фосфор, а вторият – за нов вид електрически лампи, които работят с жица, навита на двойна спирала.

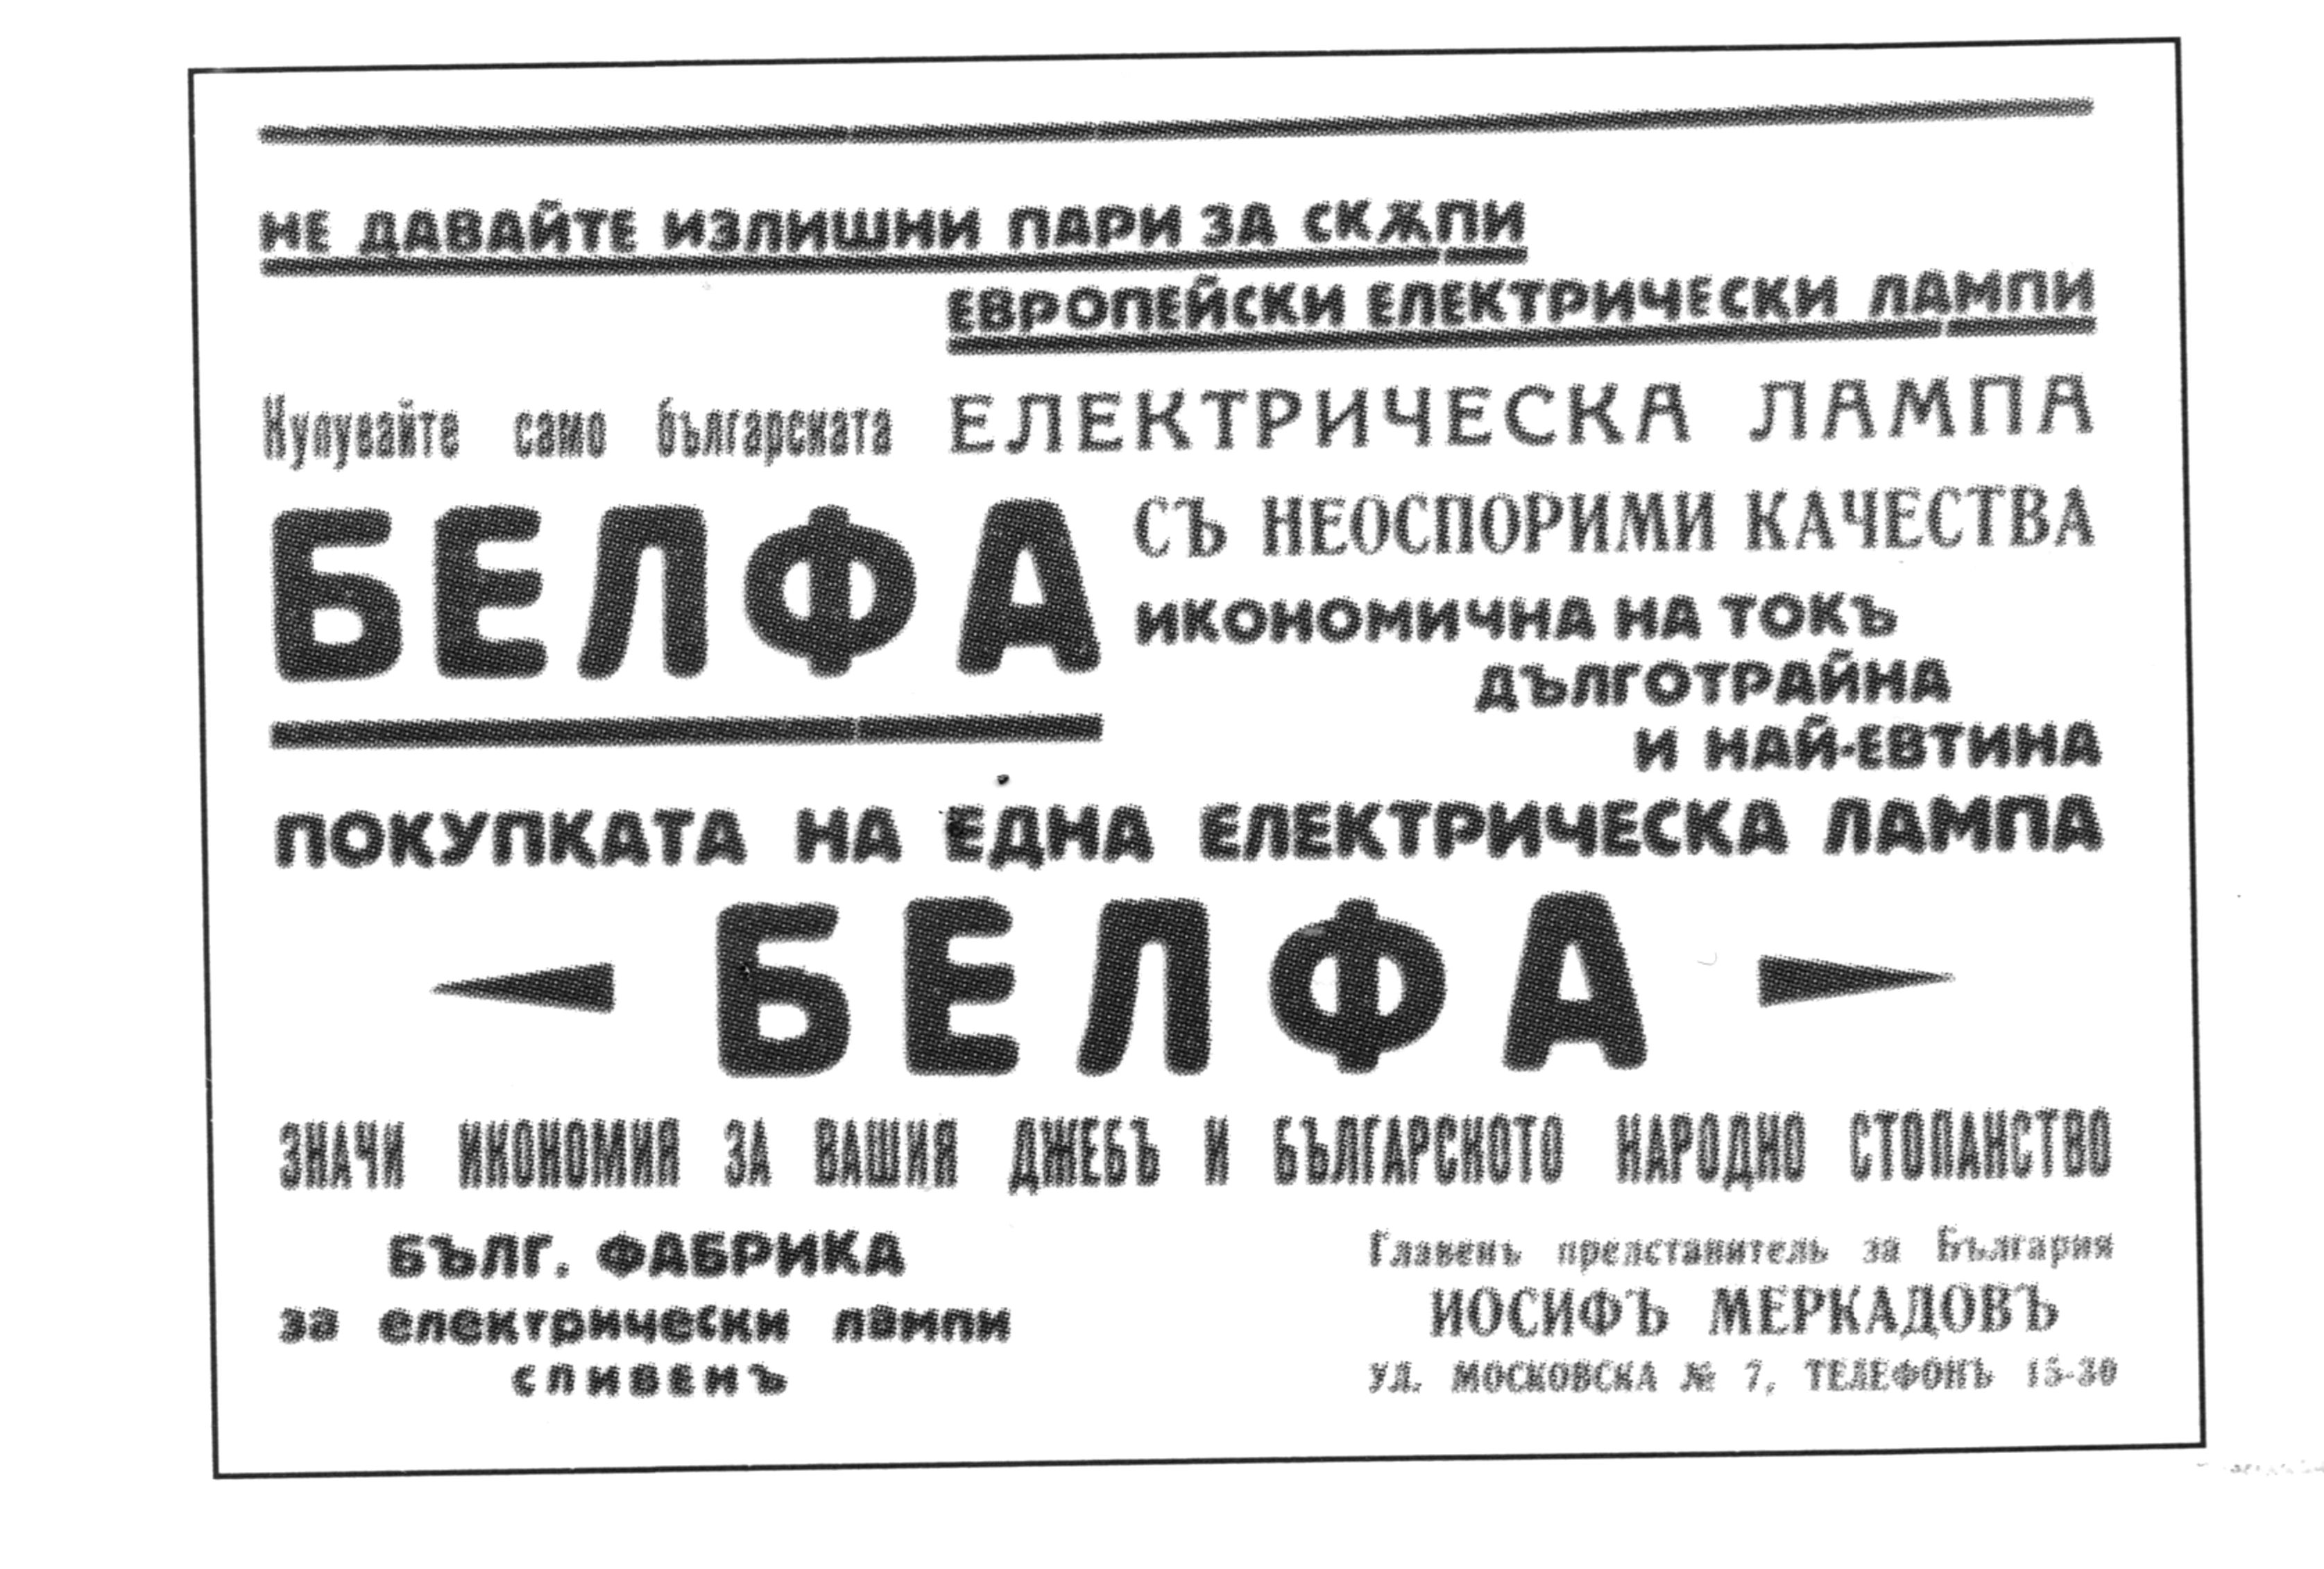
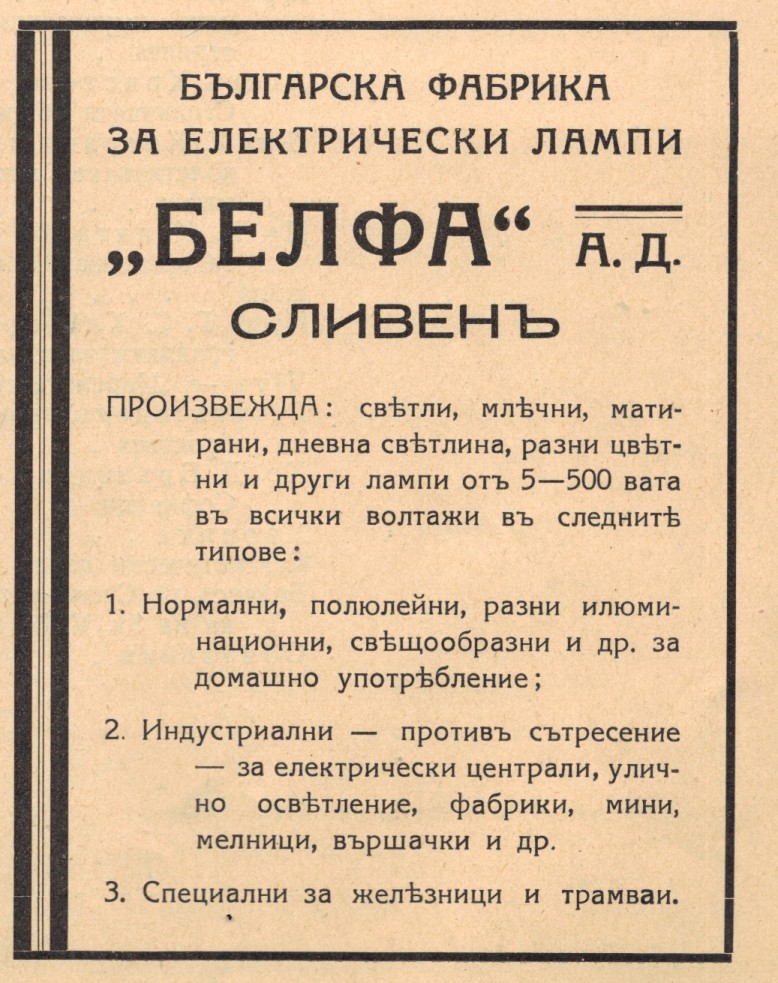
Българските лампи БЕЛФА са с по-ниска цена, а по отношение на качеството не отстъпват на чуждестранните.  По думите на историка на българската електротехническа промишленост Кр. Станилов, ,,БЕЛФА става един от водещите производители в Европа“. От тази реклама се вижда, че произвежданите през 1937 г. техни крушки е между 5 и 500 вата (явно тогава хората редовно употребяват и лампи с мощност под 20 вата) и са изработвани различни модели за осветление както на жилища, така и на промишлени обекти, за трамваи, вагони и може би семафори, за поставяне на улични стълбове в градовете  и т.н.

Фабрика за електрически крушки БЕЛФА – реклама от 1937

Малко по-късно обаче западните фирми Тунгсрам и Осрам започват да заливат пазара с евтина продукция. БЕЛФА не издържа на конкуренцията и през 1939 г. фалира. Преустановено е производството на електрически крушки, а машините, съоръженията, наличните материали и детайли са консервирани.

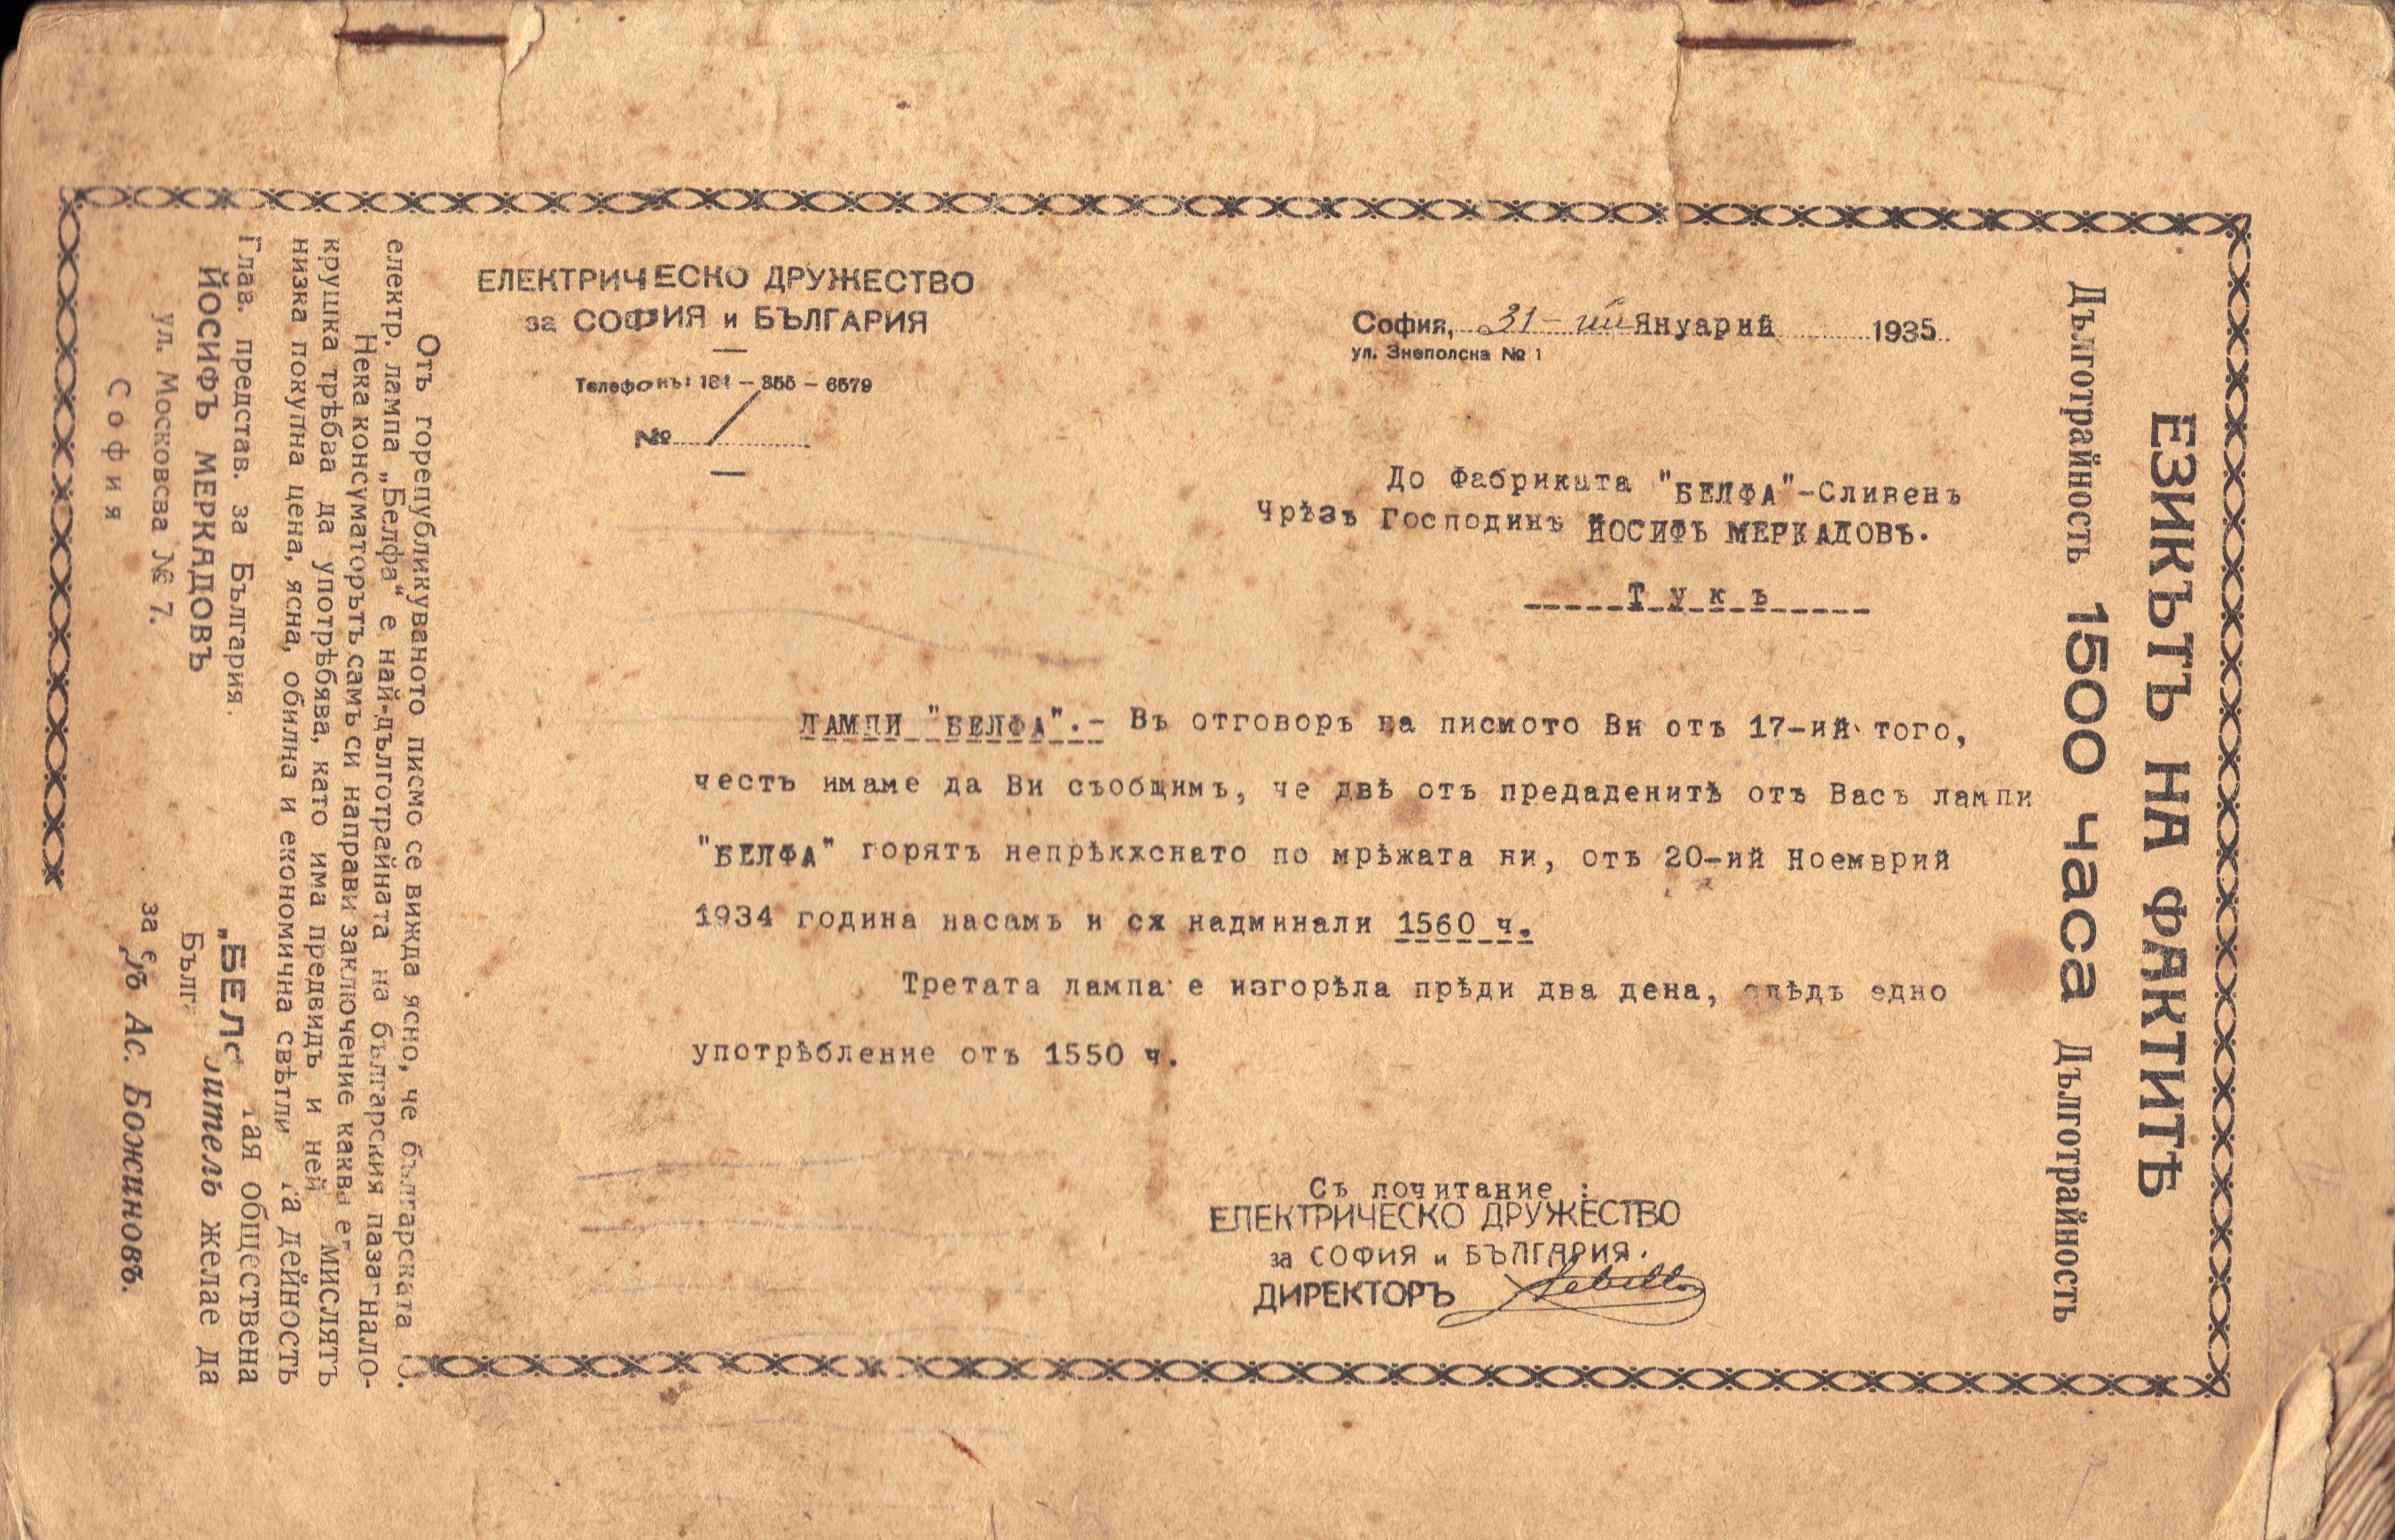
Следният документ е изключително интересен за нас. Той е поместен в пилотния брой на сп. ,,Български радиолюбител“ от 1935 г. Представлява благодарствено писмо от директора на Електрическо дружество за София и България – белгийска компания, която притежава концесия за производство и продажба на електроенергия в София. От писмото са видни похвалните думи за експлоатационните качества на лампите БЕЛФА – две такива работят непрекъснато и вече успешно са надминали 1500 ч. безаварийна работа, а третата крушка, в действителност, вече е изгоряла, но не и преди да надмине 1550 часа работа. Писмото е адресирано до главния представител за България на лампите БЕЛФА Йосиф Меркадов.

БЕЛФА Сливен BELFA Sliven

Неслучайно Меркадов е решил в тази си реклама да приложи клиентски отзив, а не само хвалебствени думи за собствената си продукция, които сам е написал.


Литература:

Йорданов, Богомил Л.,  Василев, Васил В.,  Терзиев, Димитър Г.. Електротехническата промишленост в България :. [Очерк] /. София :, Техника, 1987.

К. Станилов, Цв. Христов, П. Дундаров, „История на електротехническата промишленост в България”, София, 2007 г.

Сп. Български радиолюбител, год. І, бр. 1 (1935)

Exit mobile version